Sealock este un producător personalizat de pungi de compresie cu vid și furnizor OEM. O pungă impermeabilă trebuie să țină apa atâta timp cât se află în apă. O pungă de compresie trebuie păstratăaerîn mod continuu, timp de săptămâni, împotriva unei diferențe de presiune care nu se relaxează niciodată. Moleculele de aer sunt mult mai mici decât picăturile de apă și un vid nu încetează să tragă, ceea ce face ca aceasta să fie cea mai solicitantă problemă de etanșare din gama noastră. Acest ghid acoperă modul în care aceste pungi sunt de fapt construite - supapa, închiderea, integrarea pompei și testul de umflare care prinde ceea ce nimic altceva nu face.
Supapa este produsul
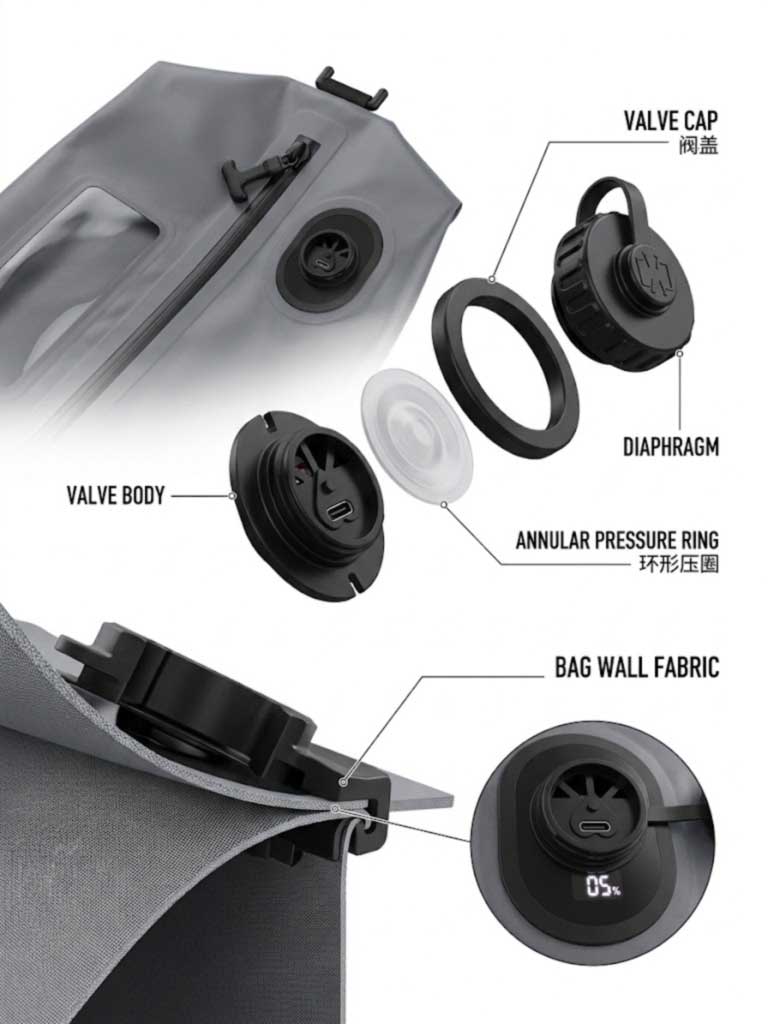
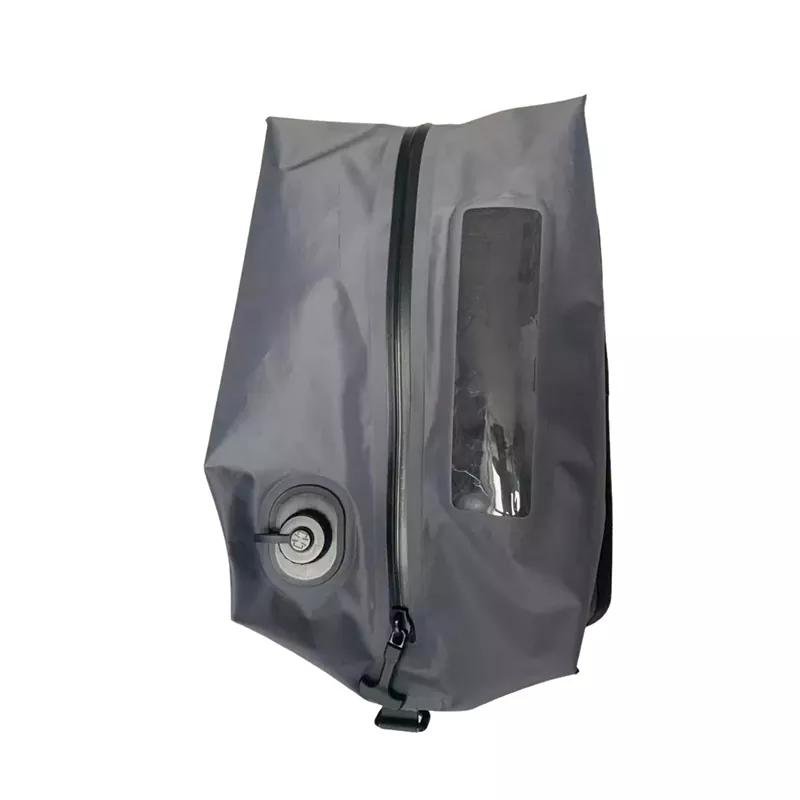
Orice altceva poate fi corect și o supapă defectuoasă va pierde în continuare vid peste noapte. Un ansamblu de supapă unidirecțională pe o pungă de compresie are o anatomie specifică și fiecare parte face o treabă:
Un corp de supapă interior cu o flanșă, așezat în interiorul pungii, flanșa acesteia cuplând zona din jurul deschiderii din peretele pungii.
O diafragmă flexibilăcare se îndepărtează de sac pentru a lăsa aerul să iasă sub aspirație, apoi se etanșează când presiunea din interior este mai mică decât cea din exterior. Modele mai bune dau diafragmazone cu rigiditate variabilămai degrabă decât flexibilitate uniformă.
Un inel inelar proiectatîn care se întâlnește diafragmacontact liniar— linia de etanșare propriu-zisă și geometria care decide dacă un vid se menține o noapte sau un sezon.
Un capac exterior sau un inel de rețineremontat la exterior, care se fixează sau se înfilează peste corpul supapei proeminent șiprinde materialul pungii între cele două componente.
Acest ultim punct este principiul cheie de fabricație: supapa estecapturat mecanicprin peretele sacului precum și lipit de acesta. Nici unul singur nu este suficient - o legătură fără coji de captare sub cicluri repetate de pompă; captura fără scurgeri de legătură la interfață.
Corp, diafragmă, inel inelar, capac — și peretele pungii prins între ele.
Regula de legătură care decide fiabilitatea supapei
Lipirea unui corp de supapă rigid de un perete flexibil al unui sac se poate face prin lipire sau prin lipire termică și există un principiu stabilit care merită introdus în specificațiile dvs.:rezultate superioare se obțin atunci când suprafețele lipite sunt din material similar.
Consecința practică pentru o geantă de compresie TPU este directă. Dacă suprafața interioară a pungii este TPU, flanșa supapei ar trebui să fie un polimer sudabil compatibil, astfel încât îmbinarea să fie o fuziune de material autentic, mai degrabă decât un strat adeziv care unește două materiale plastice diferite. O legătură adezivă este un al treilea material cu propriul său comportament de îmbătrânire și este exact tipul de îmbinare care supraviețuiește unui test din fabrică și nu reușește la depozitare șase luni.
Specificați materialul flanșei supapei alături de laminatul pungii, nu separat. Este cea mai utilă linie pe care un cumpărător o poate adăuga la pachetul de tehnologie a pungilor de compresie.
Modul de eroare împotriva căruia nimeni nu specifică: Lint
Acesta merită mai multă atenție decât primește, deoarece produsul este folosit aproape exclusiv cu textile. Modelele de supape includ palete pentru a menține materialul sacului și obiectele mari departe de orificiile de aer - darpaletele nu împiedică intrarea particulelor mici în orificiile de aer, unde fie blochează orificiile, fie împiedică închiderea corectă a diafragmei odată ce evacuarea este completă.
Îmbrăcăminte, lenjerie de pat și puf, toate fibrele de vărsare. O geantă plină cu un lână și o jachetă de puf generează exact particulele care vor sta pe o față de etanșare cu diafragmă. O pungă care se evacuează perfect și apoi se umple treptat timp de două zile este foarte adesea o diafragmă ținută fracționat deschisă de o fibră, nu o cusătură care curge - de aceea utilizatorii raportează scurgeri pe care nu le pot găsi.
Răspunsurile de inginerie sunt specificabile:
Un element de filtrareprin deschiderea supapei, astfel încât aerul evacuat este filtrat înainte de a ajunge la diafragmă.
Deflectoare radiale de aersub scaunul supapei — aripioare dispuse în simetrie radială care mătură materialul sacului, îmbrăcămintea și așternutul din porii de aer în timpul evacuării, astfel încât materialul să nu fie tras cu putere de supapă.
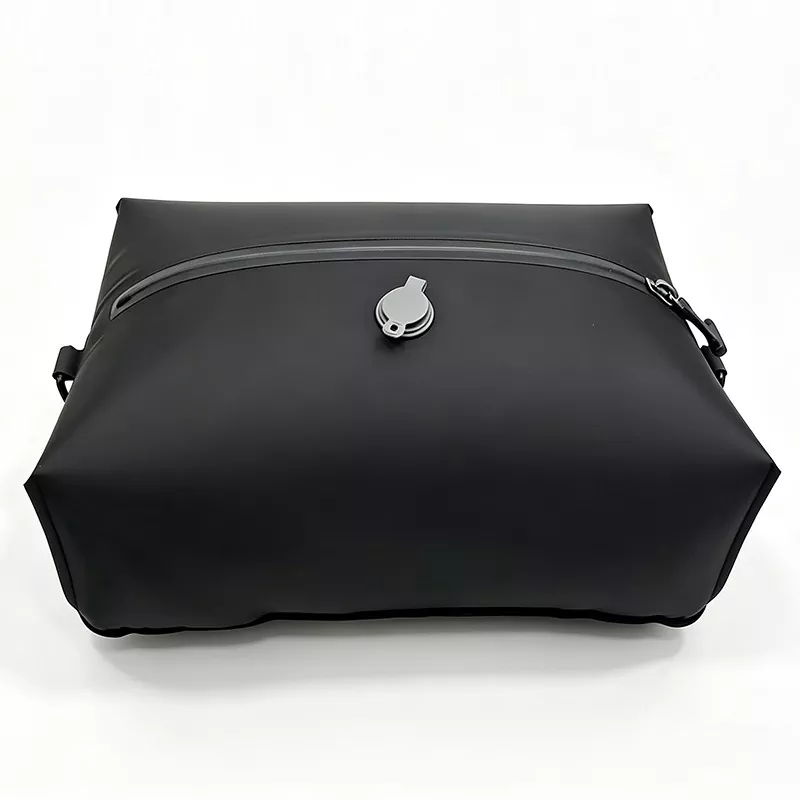
Un capac înșurubat cu dispozitiv de oprireapăsarea pe diafragmă, care adaugă o etanșare mecanică independentă de închiderea proprie a diafragmei. SL-P1133 nostru folosește un capac filetat cu o garnitură exact din acest motiv: odată ce pompa este îndepărtată, etanșarea nu mai depinde numai de diafragmă.
Sudarea unei pompe electrice într-un panou
O pompă încorporată este un ansamblu rigid, alimentat, sudat într-un perete etanș flexibil. Cerințele se strâng:
O carcasă ABS cu o interfață cu garniturăpe panou, mai degrabă sudat decât lipit.
Un capac impermeabil cu șuruburideasupra pompei, astfel încât electronicele să fie sigilate atunci când nu sunt utilizate.
Reținerea bateriei— celula și portul de încărcare locuiesc într-o carcasă etanșă pe un produs care este comprimat și manipulat în mod repetat.
Control cu oprire automată, astfel încât motorul încheie ciclul în loc să ruleze împotriva unui sac sigilat.
Sudura pompei este o fereastră de proces separată de cusăturile corpului, cu parametri proprii și propria inspecție - iar etanșarea carcasei este testată independent de reținerea vidului a sacului.
Panoul ferestrei și închiderea
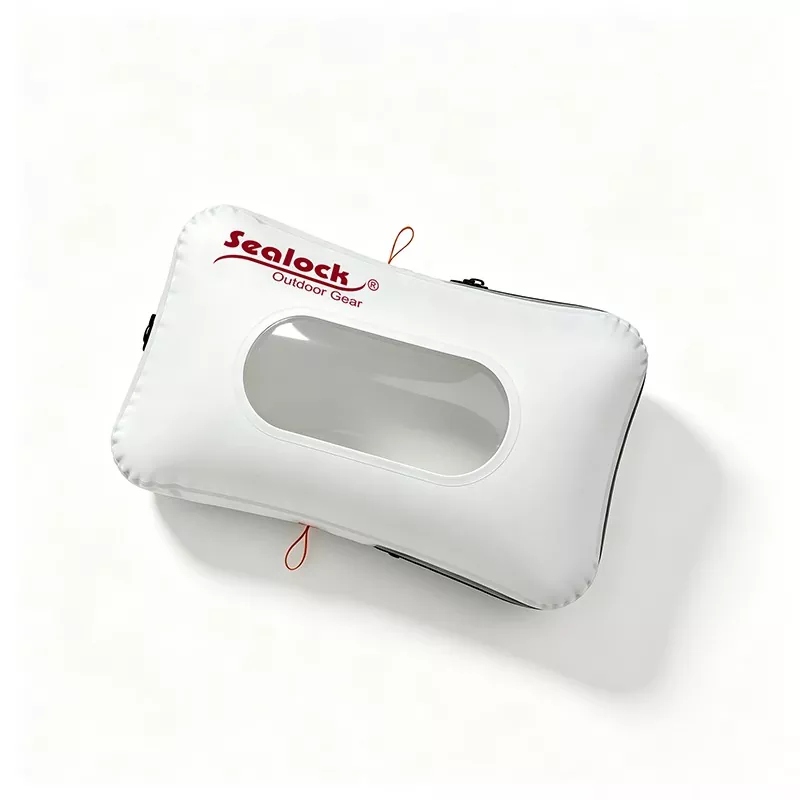
Fereastra transparentăeste o sudură cu materiale diferite: folie transparentă TPU într-o țesătură laminată cu TPU. Regula guvernantă este că materialul cu temperatură de tranziție de sticlă mai mare trebuie să se încălzească mai întâi și să conducă în cel cu Tg inferioară; rulați-l în altă direcție și filmul se topește excesiv, în timp ce laminatul nu se topește niciodată corect, dând o fereastră care arată bine și se delaminează mai târziu.
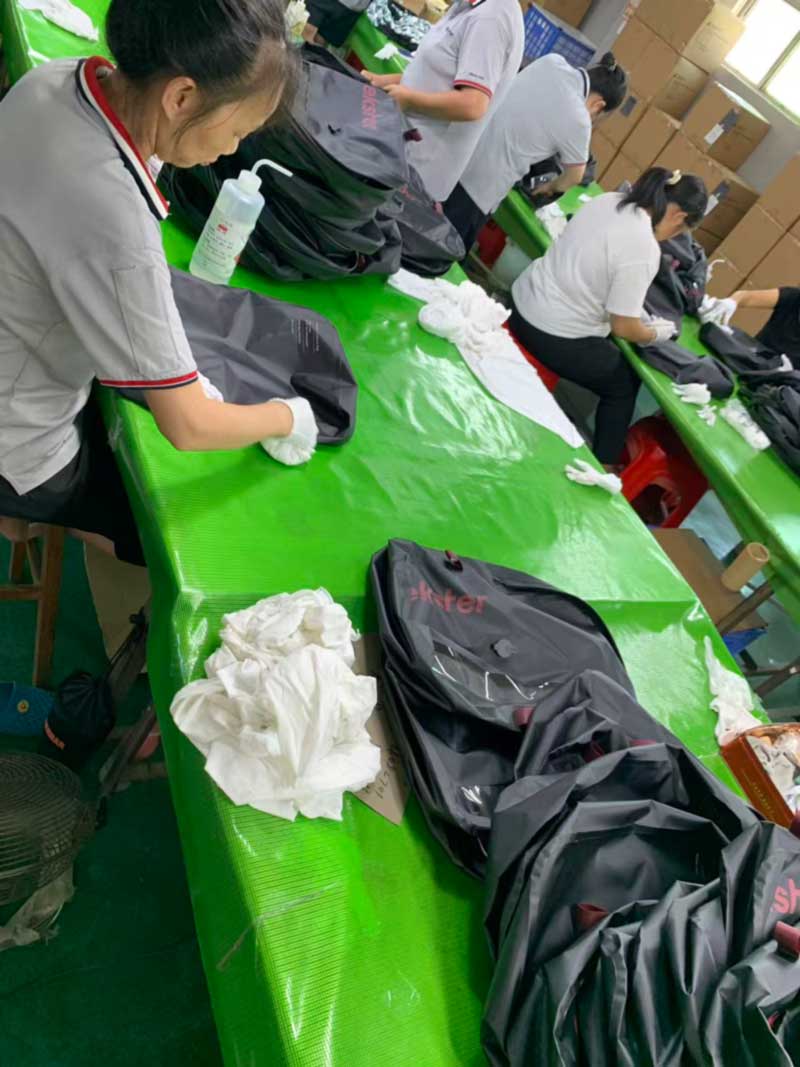
Panourile ferestrelor necesită, de asemenea, disciplină de manipulare pe podea. În stațiile noastre de asamblare funcționeazămănuși albe cu soluție de curățare, ștergând fiecare unitate înainte și după operațiunile ferestrei și feroneriei - deoarece uleiul sau praful de pe o peliculă transparentă sunt atât un defect cosmetic, cât și un contaminant de sudură.
Închidereaeste un fermoar rezistent la apă sigilat pe toată lungimea, cu un lanț de dinți turnat, sudat pe panou. Aceasta este componenta care separă un sac de compresie sudat de unul convențional: un fermoar sigilat cu garnitură este o etanșare comprimată, în cazul în care o bandă de blocare cu fermoar prin presare nu este. Legarea marginilor în chingă întărită protejează apoi perimetrul de abraziune în interiorul bagajelor.
Mănuși și solvent pe fiecare unitate — o fereastră clară arată fiecare amprentă și se sudează prost peste una.
Secvența de producție
Tăiere— panouri caroserie, folie pentru ferestre și legături tăiate la toleranță; o cusătură sudata nu are permisiunea de a absorbi deriva.
Sudarea ferestrelor— folie transparentă sudată în panoul caroseriei sub parametri diferiți ai materialelor.
Instalare supape și pompe— deschidere formată, corpul supapei așezat și flanșa lipită, capacul de reținere cuplat sau carcasa pompei sudată și garnitura așezată. Fiecare rulează propriul set de parametri.
Sudare cu fermoar— banda cu fermoar sigilată sudată pe panou cu o legătură fără goluri, astfel încât etanșarea este continuă de la material la fermoar.
Sudarea caroseriei— cusături perimetrale topite la 27,12 MHz, cu sudură de testare și teste de exfoliere la fiecare început de rulare.
Legare pe margine— chingă întărită aplicată pe perimetru.
Curatenie— ștergerea cu mănuși a ferestrei și a feroneriei.
Test de scurgere la umflare— fiecare unitate, înainte de ambalare.
Inspecție finală, etichetare și ambalarecu identificarea lotului.
Testul de inflație: presiunea din interior
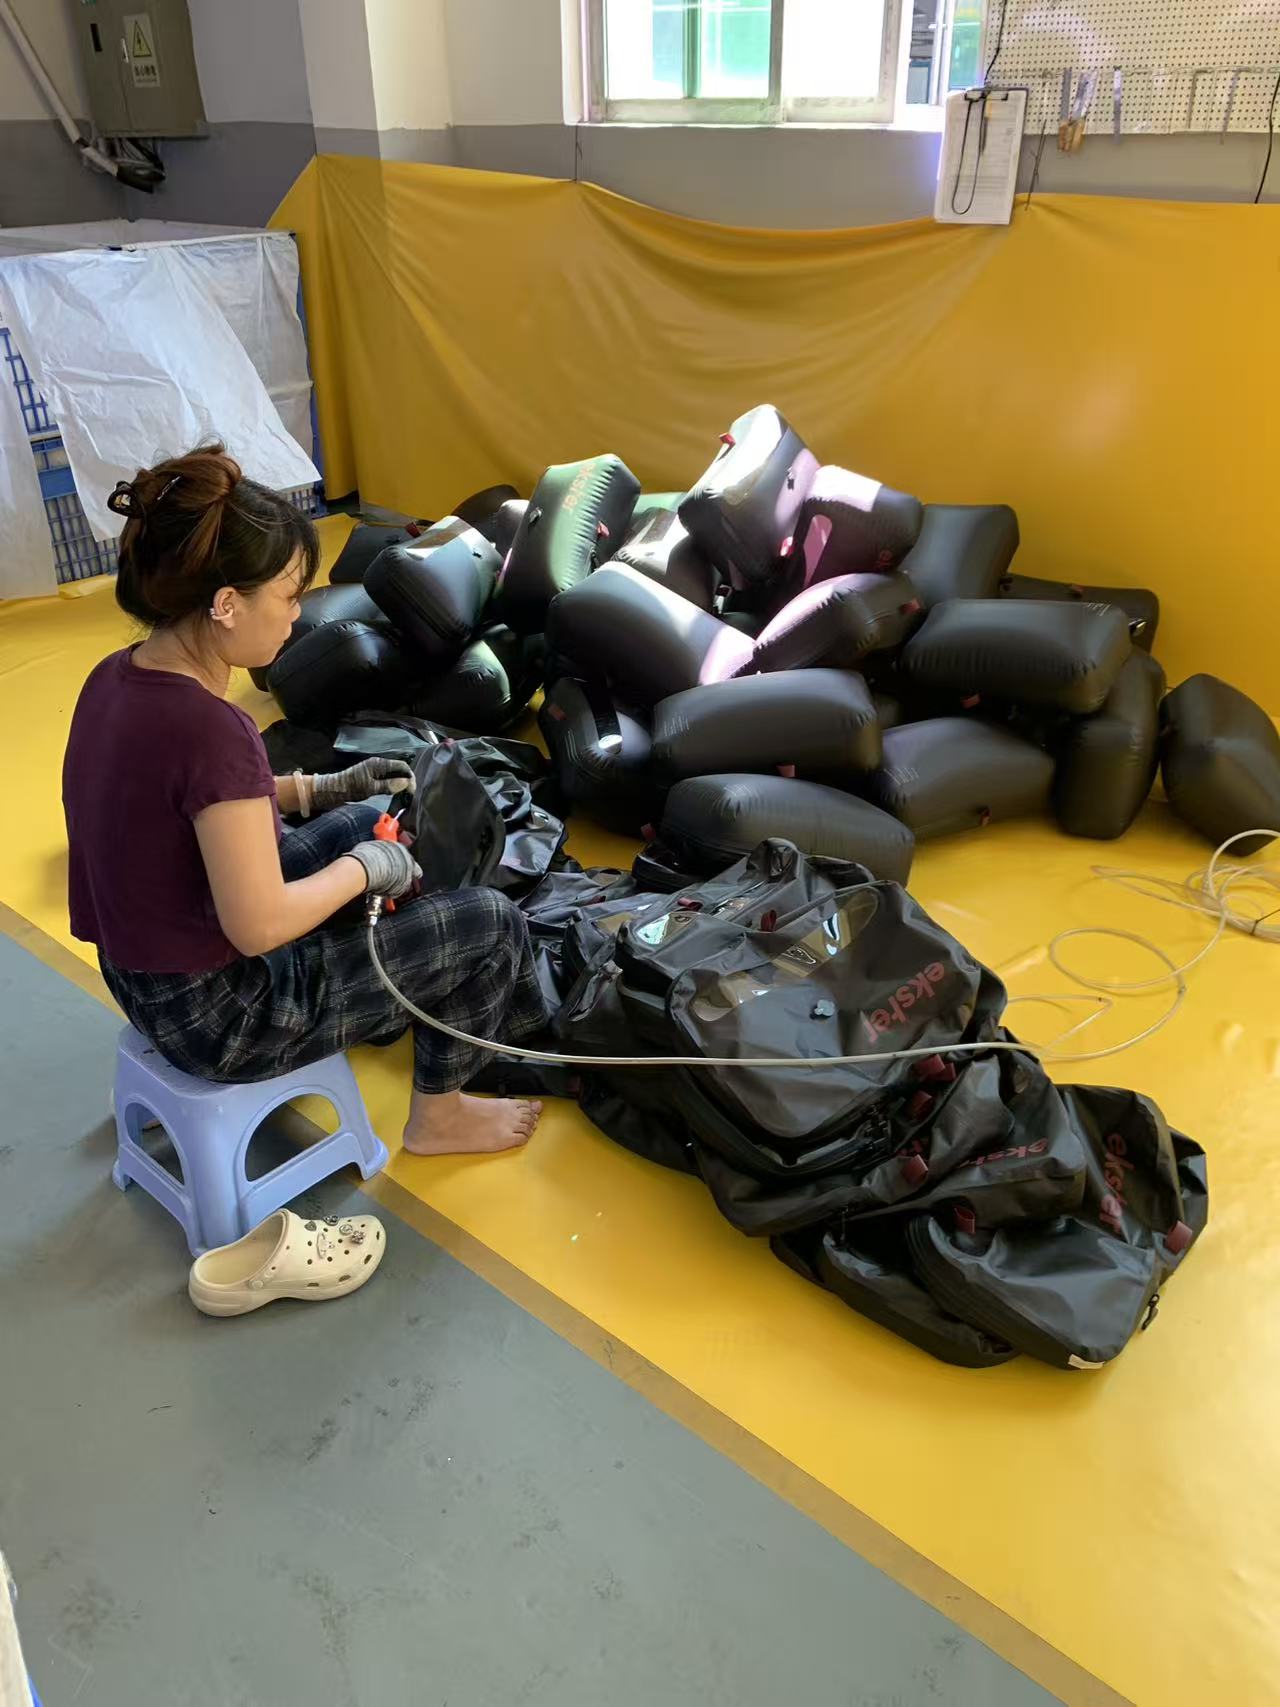
Acesta este pasul care distinge o linie de sac de compresie de o linie generală impermeabilă și continuăfiecare unitate mai degrabă decât un eșantion. Fiecare sac este umflat printr-un pistol cu aer comprimat până când corpul este sub presiune internă pozitivă, apoi este pus deoparte într-un lot și observat.
Logica merită înțeleasă, deoarece este opusul testului de vid și prinde diferite defecte.Umflarea împinge fiecare cusătură spre exterior din interior, incarcarea sudurilor, captarea supapei, interfata cu fermoar si rama ferestrei in directia in care sunt cele mai slabe. O sudură marginală care ține împotriva presiunii externe a apei se va deschide sub presiune internă. Sacii care rămân umflați în perioada de observație trec; toate care se înmoaie sunt trase și urmărite.
Alături de aceasta, procedura de inspecție a clienților —despachetarea, extracția în vid, o repaus statică de 24 de ore și determinarea scurgerilor de aer— testează direcția opusă, iar pe acest produs nu este un analog pentru performanță: este exact ceea ce va face utilizatorul final cu geanta. Între cele două, etanșarea este dovedită atât la presiune pozitivă, cât și la presiune negativă.
Fiecare unitate umflată și menținută - presiunea internă găsește ce ascunde presiunea externă.
Baza produsului
Imagine
Model și specificații
Capacitatea de producție pe care o arată
MOQ
SL-P1083 Geantă de compresie cu pompă încorporată— 42×29×11 cm, 13,4L; pompa electrica sudata in panoul caroseriei; Carcasă ABS cu interfață de garnitură etanșată; capac impermeabil cu filet; USB-C, 1.500 mAh, aproximativ 90 de cicluri per încărcare; 4.000 Pa, aproximativ 15 secunde; numărătoare inversă digitală cu oprire automată; geam TPU transparent sudat; margini legate cu chingi; inel D turnat pe o platformă de ancorare sudată.
Ansamblu alimentat sudat într-un perete etanș - cea mai complexă construcție din gamă
300
SL-P1133 Geantă de compresie cu pompă manuală— 48×29×10 cm, 13,9L;supapă de aer cu etanșare cu șurub cu capac filetat și garnitură; Carcasa supapei ABS cu garnitura din silicon; pompă manuală cu piston asortat; lamele de prindere TPU turnate; geam TPU transparent sudat; reducerea volumului cu până la 70%.
Etanșare mecanică independentă de diafragmă — cea mai robustă arhitectură de supapă
300
SL-P1082 Sac de compresie pentru vacuum de călătorie— trei dimensiuni, 14L / 20L / 33L; țesătură laminată cu TPU; cusături sudate de înaltă frecvență; fermoar rezistent la apă sigilat pe toată lungimea; supapă cu un singur sens montată în centru; IPX6; compresie manuală fără pompă.
Integrarea supapelor la trei dimensiuni pe logica de scule partajată
500
Arhitectura supapelor, furnizarea filtrului și a deflectorului, tipul pompei, panoul ferestrei, fermoarul, legarea marginilor, feroneria pentru suspendare, dimensiunile, culoarea și marca sunt toate specificate la comandă, sau o pungă poate fi dezvoltată dintr-o schiță.
Controlul calității
Calitatea este încadrată în trei niveluri.IQCacoperă laminatul TPU de intrare pentru grosimea acoperirii, aderența și sudarea, plusansambluri de supape, diafragme, garnituri, unități de pompare, baterii, fermoare sigilate și chingi de legarefață de standardul semnat, cu diferență de culoare și rezistență.IPQCacoperă toleranța de tăiere, parametrii de sudare a ferestrei, locația și captarea supapei, etanșarea carcasei pompei, continuitatea sudurii cu fermoar și integritatea sudurii perimetrale, cu teste de exfoliere pe probe de sudare la fiecare început de rulare.OQCacoperă eșantionarea ISO 2859 AQL, testarea de reținere a vidului și compararea probelor de aur, cu inspecția SGS sau QIMA disponibilă.
Între ele stau cele două teste direcționale:Testare 100% pentru scurgeri de inflațiesub presiune internă pozitivă și procedura de inspecție a clientuluidespachetarea, extracția în vid, o repaus statică de 24 de ore și determinarea scurgerilor de aersub presiune negativă. Laboratorul efectuează, în plus, rezistența la sudură și la exfoliere, ciclul de oboseală a fermoarului, ciclul supapelor, ciclul pompei și testul ciclului de încărcare a bateriei, testarea etanșării carcasei pompei, rezistența la perforare și la rupere, la tracțiune și la spargere, flexibilitatea și claritatea ferestrelor, rezistența la abraziune și a culorii.
Întrebări frecvente: Producția de saci de compresie
Î: De ce pungile de compresie pierd vid atunci când cusăturile arată bine? R: Adesea este mai degrabă diafragma decât o cusătură. Fibrele vărsate de îmbrăcăminte și lenjerie de pat pot pătrunde în orificiile de aer ale supapei și țin diafragma fracționat deschisă, astfel încât punga se umple lent - motiv pentru care utilizatorii raportează scurgeri pe care nu le pot localiza. Un element de filtru, deflectoare radiale de aer și un capac înșurubat, toate îl adresează.
Î: Cum este atașată supapa la pungă? R: Prin captare mecanică și lipire împreună - peretele pungii este prins între o flanșă interioară a corpului supapei și un capac de reținere exterior, iar flanșa este lipită de perete. Lipirea singură se decojește sub cicluri repetate de pompare; captura singur scurgeri la interfață.
Î: Ce material ar trebui să fie supapa? R: Compatibil cu suprafața interioară a genții. Legăturile dintre materiale similare sunt substanțial mai fiabile decât îmbinările adezive dintre materiale plastice diferite, astfel încât pe o pungă TPU flanșa supapei ar trebui să fie un polimer sudabil compatibil. Specificați-l alături de laminat.
Î: De ce să umflați pungile în loc să le testați doar cu vid? R: Pentru că cei doi găsesc defecte diferite. Umflarea încarcă fiecare cusătură, captarea supapei, interfața cu fermoar și cadrul ferestrei spre exterior din interior - direcția în care sunt cele mai slabe. Testăm fiecare unitate și testăm vid cu o reținere de 24 de ore.
Î: Este o pompă încorporată mai greu de fabricat? A: Considerabil. Un ansamblu alimentat sudat într-un perete sigilat flexibil are nevoie de propriile parametri de sudură, o carcasă ABS cu garnitură, un capac impermeabil înșurubat și testarea independentă a etanșării carcasei, a ciclului de viață al motorului și a ciclului de încărcare a bateriei.
Î: Care sunt MOQ-ul și termenele de livrare? R: De la 300 de bucăți la modelele cu pompă și 500 la setul de călătorie cu trei dimensiuni, cu mostre în 7-15 zile și producție la 30-45 de zile după aprobare.
Vorbește cu Fabrica
Pentru a pune în producție un sac de compresie cu vid personalizat, contactați Sealock lainfo@sealock.com.hksau +86-769-82009361. Peste douăzeci de ani de sudare de înaltă frecvență și cusut industrial sub un singur acoperiș, integrare cu supape și pompe, testare de etanșeitate la umflare 100%, producție dublă China-Vietnam și o procedură completă de inspecție a clienților pentru fiecare transport.
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor.
Politica de confidențialitate
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик