Sudarea RF: Cum sunt realizate și testate cusăturile sudate prin radiofrecvență
Sudarea prin radiofrecvență (RF), numită și sudare de înaltă frecvență (HF) sau sudare dielectrică, îmbină materiale termoplastice precum PVC și TPU prin încălzirea lor din interior cu un câmp electromagnetic alternant rapid, de obicei la 27,12 MHz, în timp ce o matriță metalică presă straturile împreună. Cele două straturi se topesc într-unul singur și se răcesc sub presiune, lăsând o cusătură fără găuri pentru ace, fără fir și fără adeziv. De aceea, cusăturile sudate de înaltă frecvență sunt folosite oriunde un produs trebuie să țină apa, aerul sau lichidul înăuntru sau afară: pungi uscate, rucsacuri impermeabile, coolere moi, gonflabile, pungi de fluide medicale și multe containere militare și industriale.
Acest ghid explică modul în care funcționează procesul, ce materiale pot și nu pot fi sudate, cum se compară o cusătură sudata cu cusăturile cusute, lipite și lipite, ce face ca o sudură să eșueze și cum sunt testate cusăturile sudate înainte de expedierea unui produs. Este scris de la etajul fabricii: de peste 20 de ani producem pungi sudate de înaltă frecvență la fabricile noastre din Dongguan, China și Ho Chi Minh City, Vietnam.
Explorați această secțiune: sudare RF, testare și materiale
Această pagină este punctul de plecare pentru articolele noastre de inginerie despre sudarea de înaltă frecvență. Fiecare articol de mai jos aprofundează o parte a subiectului.
Sudarea RF este o modalitate de topire a materialelor plastice fără ca o sursă de căldură externă să atingă suprafața. În loc de o placă fierbinte sau de aer fierbinte, mașina aplică un câmp electric de înaltă frecvență peste material. Anumite materiale plastice conțin molecule polare, care încearcă să se alinieze câmpului. Deoarece câmpul se inversează de milioane de ori pe secundă, acele molecule oscilează constant, iar frecarea dintre ele generează căldură în interiorul materialului însuși. Când plasticul atinge punctul de topire la îmbinare, presiunea matriței forțează cele două straturi să curgă unul în celălalt.
Denumirile sudare RF, sudare HF, sudare de înaltă frecvență și etanșare dielectrică descriu toate același proces. Mașinile industriale funcționează pe frecvențe rezervate acestui scop, cel mai frecvent 27,12 MHz, motiv pentru care în caiet de sarcini apare și termenul de „sudare 27,12 MHz”. Procesul a fost utilizat industrial încă de la mijlocul secolului XX și este acum standard pentru orice produs în care s-ar scurge o cusătură cusătură.
Cum funcționează procesul, pas cu pas
Pe o linie de producție a pungilor, sudarea de înaltă frecvență este o etapă într-o secvență mai lungă. Panourile sunt mai întâi tăiate din țesătură acoperită cu TPU sau PVC, iar toate părțile care necesită coasere, cum ar fi curelele, ancorele pentru curele și buzunarele de organizare, sunt cusute pe panouri plate înainte de a începe sudarea. Acesta este motivul pentru care majoritatea pungilor impermeabile sunt realizate pe două linii, de cusut și de sudură, lucrând împreună, mai degrabă decât să o înlocuiască una pe cealaltă.
Pentru fiecare sudură, operatorul așează panourile pe patul mașinii, adesea într-un suport care le ține în aliniere exactă. O matriță de alamă în formă de cusătură este coborâtă pe material, iar o foaie tampon izolatoare se află dedesubt pentru a preveni formarea arcului. Mașina aplică apoi energie RF pentru câteva secunde în timp ce matrița apasă în jos. Odată ce energia se oprește, matrița rămâne închisă pentru o perioadă de răcire, astfel încât materialul topit să se solidifice sub presiune; eliberarea prea devreme produce o cusătură slabă, ondulată. În cele din urmă, excesul de material este tăiat și cusătura este inspectată.
Trei setări controlează rezultatul: puterea, timpul de sudare și timpul de răcire, împreună cu presiunea matriței. Acestea trebuie setate pentru fiecare combinație de material, grosime și matriță. O setare care produce o cusătură perfectă pe prelată din PVC 500D poate arde printr-o peliculă subțire de TPU sau poate subține un laminat TPU greu, astfel încât fiecare material nou sau matriță este validat cu suduri de testare înainte de începerea producției.
O matriță de alamă presează straturile împreună, în timp ce energia de înaltă frecvență le topește din interior.
Ce materiale pot fi sudate RF?
Doar materialele plastice cu molecule polare se încălzesc într-un câmp de înaltă frecvență, ceea ce limitează procesul la anumite materiale. PVC și poliuretanii, inclusiv TPU, sunt cele mai sudate și sunt principalele materiale folosite pentru pungile impermeabile. Alte materiale pot fi sudate în condiții speciale, în timp ce materialele plastice nepolare obișnuite nu pot fi sudate deloc în acest fel.
Material
sudabil RF?
Note
PVC (film și prelată acoperită)
Da, cu ușurință
Materialul clasic pentru geanta uscata si pentru motociclete
TPU și alți poliuretani
Da
Mai usor si mai flexibil la rece decat PVC-ul; parametrii depind de grad și grosime
Țesătură din nailon sau poliester acoperită cu TPU sau PVC
Da, prin acoperire
Acoperirea este cea care sudează; trebuie sa fie suficient de gros si pe fata dreapta
nepolar; unite prin aer cald, ultrasunete sau alte metode
Nailon țesut neacoperit sau poliester
Nu
Trebuie cusut sau acoperit mai întâi
Pentru țesăturile acoperite, detaliul care contează cel mai mult este acoperirea. O țesătură laminată cu TPU cu o peliculă substanțială se sudează fiabil, în timp ce o țesătură cu un strat foarte subțire poate să nu aibă suficient material la îmbinare pentru a forma o cusătură puternică. Acesta este unul dintre motivele pentru care două țesături descrise în aceleași cuvinte se pot comporta foarte diferit la aparatul de sudură. NoastreGhid material TPU impermeabilacoperă mai detaliat partea materială.
Cusături sudate RF vs cusături cusute, cu bandă și lipite
Sudată de înaltă frecvență
Cusut
Cusut și lipit
Lipite
Găuri în cusătură
Nici unul
Una pe cusătură
Acoperit cu bandă
Nici unul
Rezistent la apă în timp
Da, cusătura este un singur material
Nu
Până când banda se ridică
Până la îmbătrânirea adezivului
Etanș
Da
Nu
Rareori
Uneori
Libertate de proiectare
Limitat de forma matriței
Foarte sus
Ridicat
Moderat
Funcționează pe țesături neacoperite
Nu
Da
Da
Depinde de adeziv
Nimic din toate acestea nu face cusăturile inferioare în general. Cusăturile este alegerea potrivită pentru buzunarele organizatorului, curele, căptușeală și orice în afara carcasei impermeabile, iar liniile noastre de cusut sunt la fel de experimentate ca și liniile noastre de sudură. Cele mai bune genți impermeabile folosesc atât: subansambluri cusute pentru structură și confort, cât și cusături sudate oriunde trebuie ținută apă. Articolul nostru pecum sunt cu adevărat realizate pungile sudate și cusutearată cum cele două sunt combinate într-un singur produs.
Sudarea RF vs sudarea cu ultrasunete și cu aer cald
Sudarea cu ultrasunete folosește mai degrabă vibrații mecanice de înaltă frecvență decât un câmp electric. Este rapid și funcționează pe unele materiale care nu răspund la RF, dar este cel mai potrivit pentru cusături mici, spot sau continue înguste. Sudarea cu aer cald și cu pană fierbinte topește suprafața din exterior și poate îmbina materiale nepolare precum polietilena, ceea ce le face comune pentru geomembranele mari și unele prelate. Pentru pungile din PVC sau TPU, sudarea de înaltă frecvență este de obicei preferată deoarece încălzește îmbinarea uniform prin grosimea sa, produce cusături largi și consistente în forme complexe într-o singură apăsare și lasă suprafața materialului în mare măsură nemarcată.
Ce face o sudură să eșueze
O cusătură sudata care curge aproape întotdeauna se întoarce la una dintre câteva cauze. Subfuziunea are loc atunci când puterea sau timpul sunt prea mici: cusătura pare închisă, dar straturile s-au lipit doar la suprafață și se desprind sub sarcină. Arderea sau arcul se produce atunci când puterea este prea mare sau tamponul lipsește, lăsând o linie subțire, pârjolită sau perforată. Contaminarea, cum ar fi praful, agentul de degajare sau plastifiantul de pe suprafață, oprește fuziunea corectă a straturilor. Și o schimbare a materialului, chiar și un lot sau o culoare diferită a aceleiași țesături, poate schimba setările corecte suficient pentru a slăbi cusătura dacă mașina nu este revalidată.
Cele mai multe dintre aceste defecte sunt invizibile pentru un aspect casual, motiv pentru care produsele sudate au nevoie de teste distructive pe probe și teste de presiune sau de imersie pe produse finite. Ghidul nostru pentrudefecte comune de sudare RFarată cum arată fiecare când o cusătură este tăiată.
O sudură de zgomot, o sudură sub-topită și o burn-through, una lângă alta.
Cum sunt testate cusăturile sudate RF
Testarea începe înainte de producție. Când se instalează un nou material sau matriță, se realizează sudură eșantion și se desfășoară pe un tester de tracțiune pentru a măsura rezistența de lipire, forța necesară pentru a desprinde cusătura. O sudură bună rupe materialul de lângă cusătură, mai degrabă decât să se separe de-a lungul acestuia. Articolul nostru de laboratorNumărul care decide dacă o sudură este de fapt o sudurăexplică acest test în detaliu.
În timpul producției, fiecare comandă trece prin IQC pe țesătura primită, IPQC pe linia de sudură cu verificări regulate de probă și OQC pe produse finite, cu inspecție terță parte SGS sau QIMA disponibilă la cerere. Testele produsului finit se potrivesc cu ratingul pe care îl are produsul: un test de ploaie puternică și jet de apă pentru produsele clasificate IPX5 sau IPX6 și un test complet de imersie în apă de peste 2 ore pentru produsele clasificate IPX7 sau IPX8. Rezistența la tracțiune, abraziunea, pulverizarea cu sare pe feronerie, un test de încărcare de peste 1.500 de cicluri și testarea la oboseală a fermoarului la 3.000 de cicluri completează programul standard, împreună cu verificarea solidității culorii și a diferențelor de culoare față de eșantionul aprobat.
Pentru produsele sigilate și etanșe, testul cel mai revelator este și cel mai simplu. Procedura noastră standard de inspecție a clienților este despachetarea, extracția în vid, o pauză statică de 24 de ore și determinarea scurgerilor de aer. Dacă produsul își păstrează încă forma după 24 de ore, niciuna dintre sudurile, închiderile sau supapele sale nu prezintă scurgeri, inclusiv scurgeri lente pe care le poate rata un test de imersiune scurt.
Unde este folosită sudarea RF
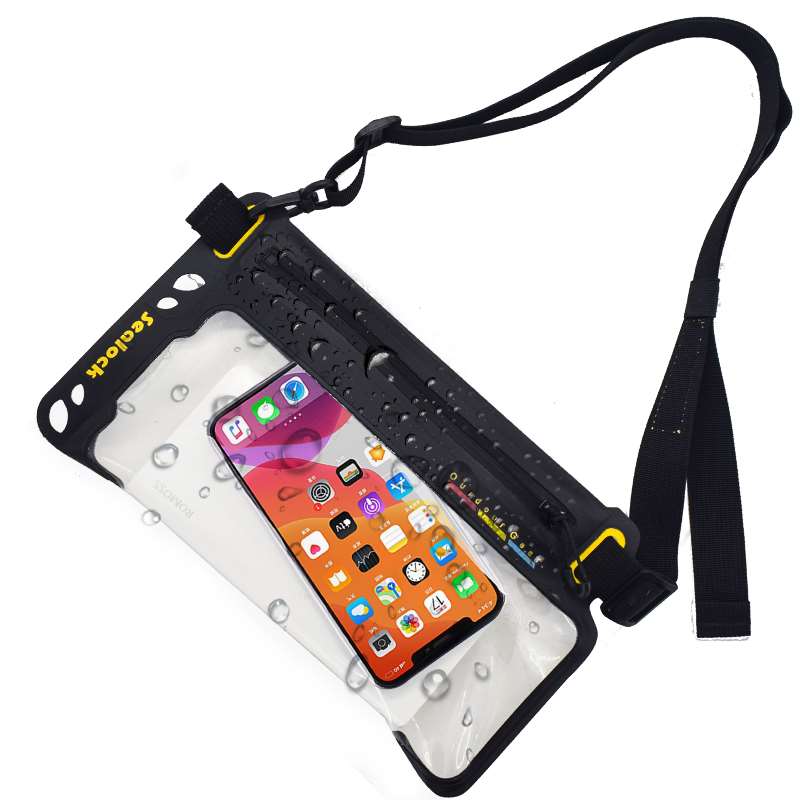
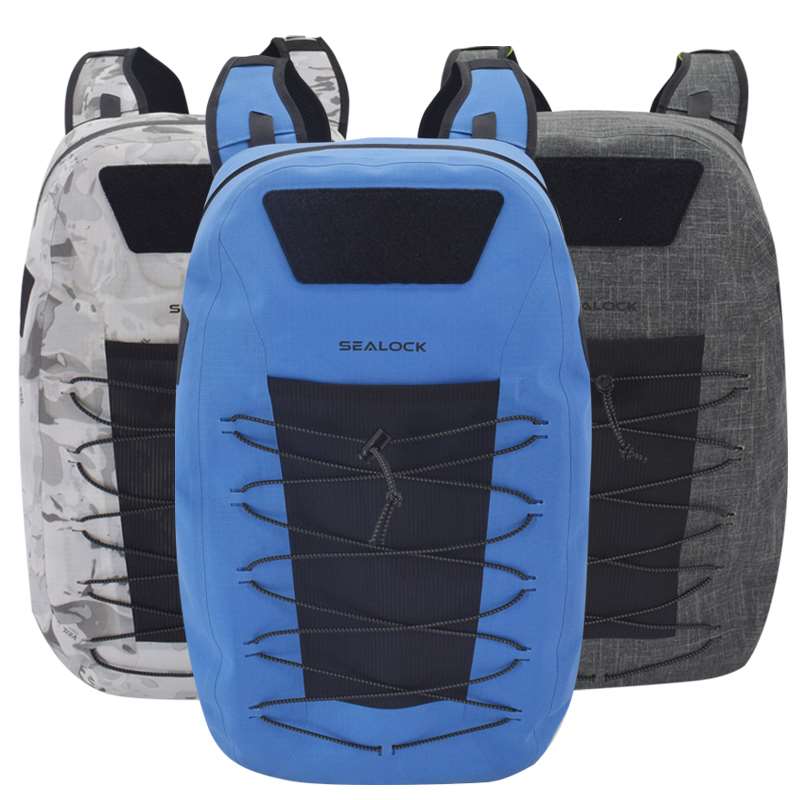
Echipamentul pentru exterior și marin este cea mai familiară utilizare: genți uscate, rucsacuri și ghiozdane impermeabile, genți pentru caiace și bărci, genți pentru motociclete și biciclete, huse impermeabile pentru telefon și genți de compresie. Răcitoarele moi folosesc carcase și căptușeli sudate, deoarece o căptușeală sudată nu scurge apa de topire și nu are linii de cusătură care să prindă murdăria și mirosurile. Dincolo de pungi, același proces realizează pungi de lichide medicale și de sânge, bărci și jucării gonflabile, geamanduri de înot, prelate și huse pentru camioane și o gamă largă de produse militare și guvernamentale, inclusiv vezici pentru combustibil și apă, adăposturi gonflabile, huse pentru echipamente rezistente la intemperii și pungi de izolare, unde cusăturile etanșe și rezistența la căldură, frig și presiune sunt esențiale.
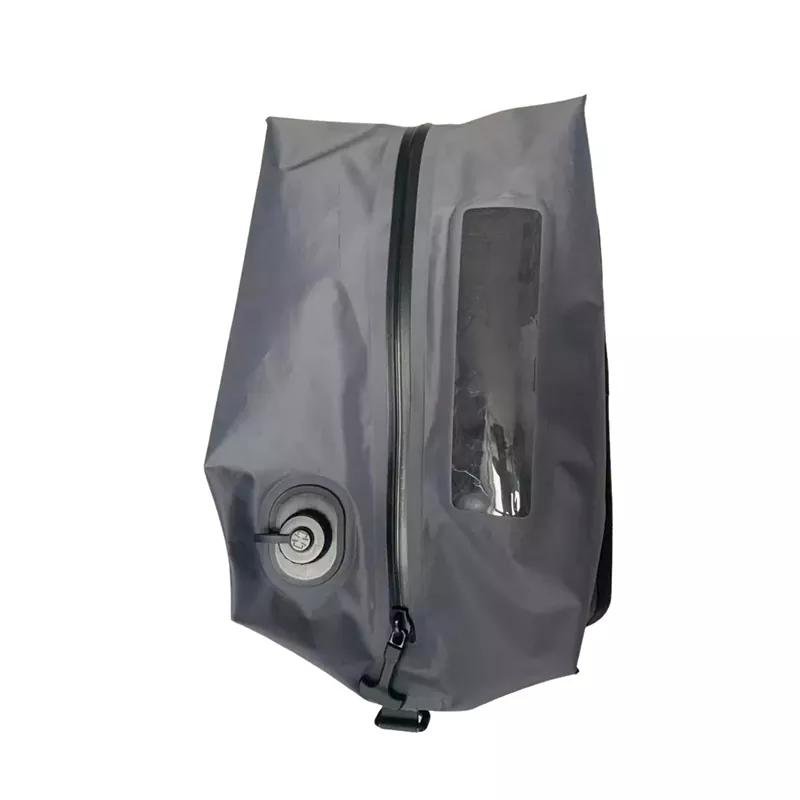
Laminat TPU, corp sudat, fereastră sudată și montare pompă
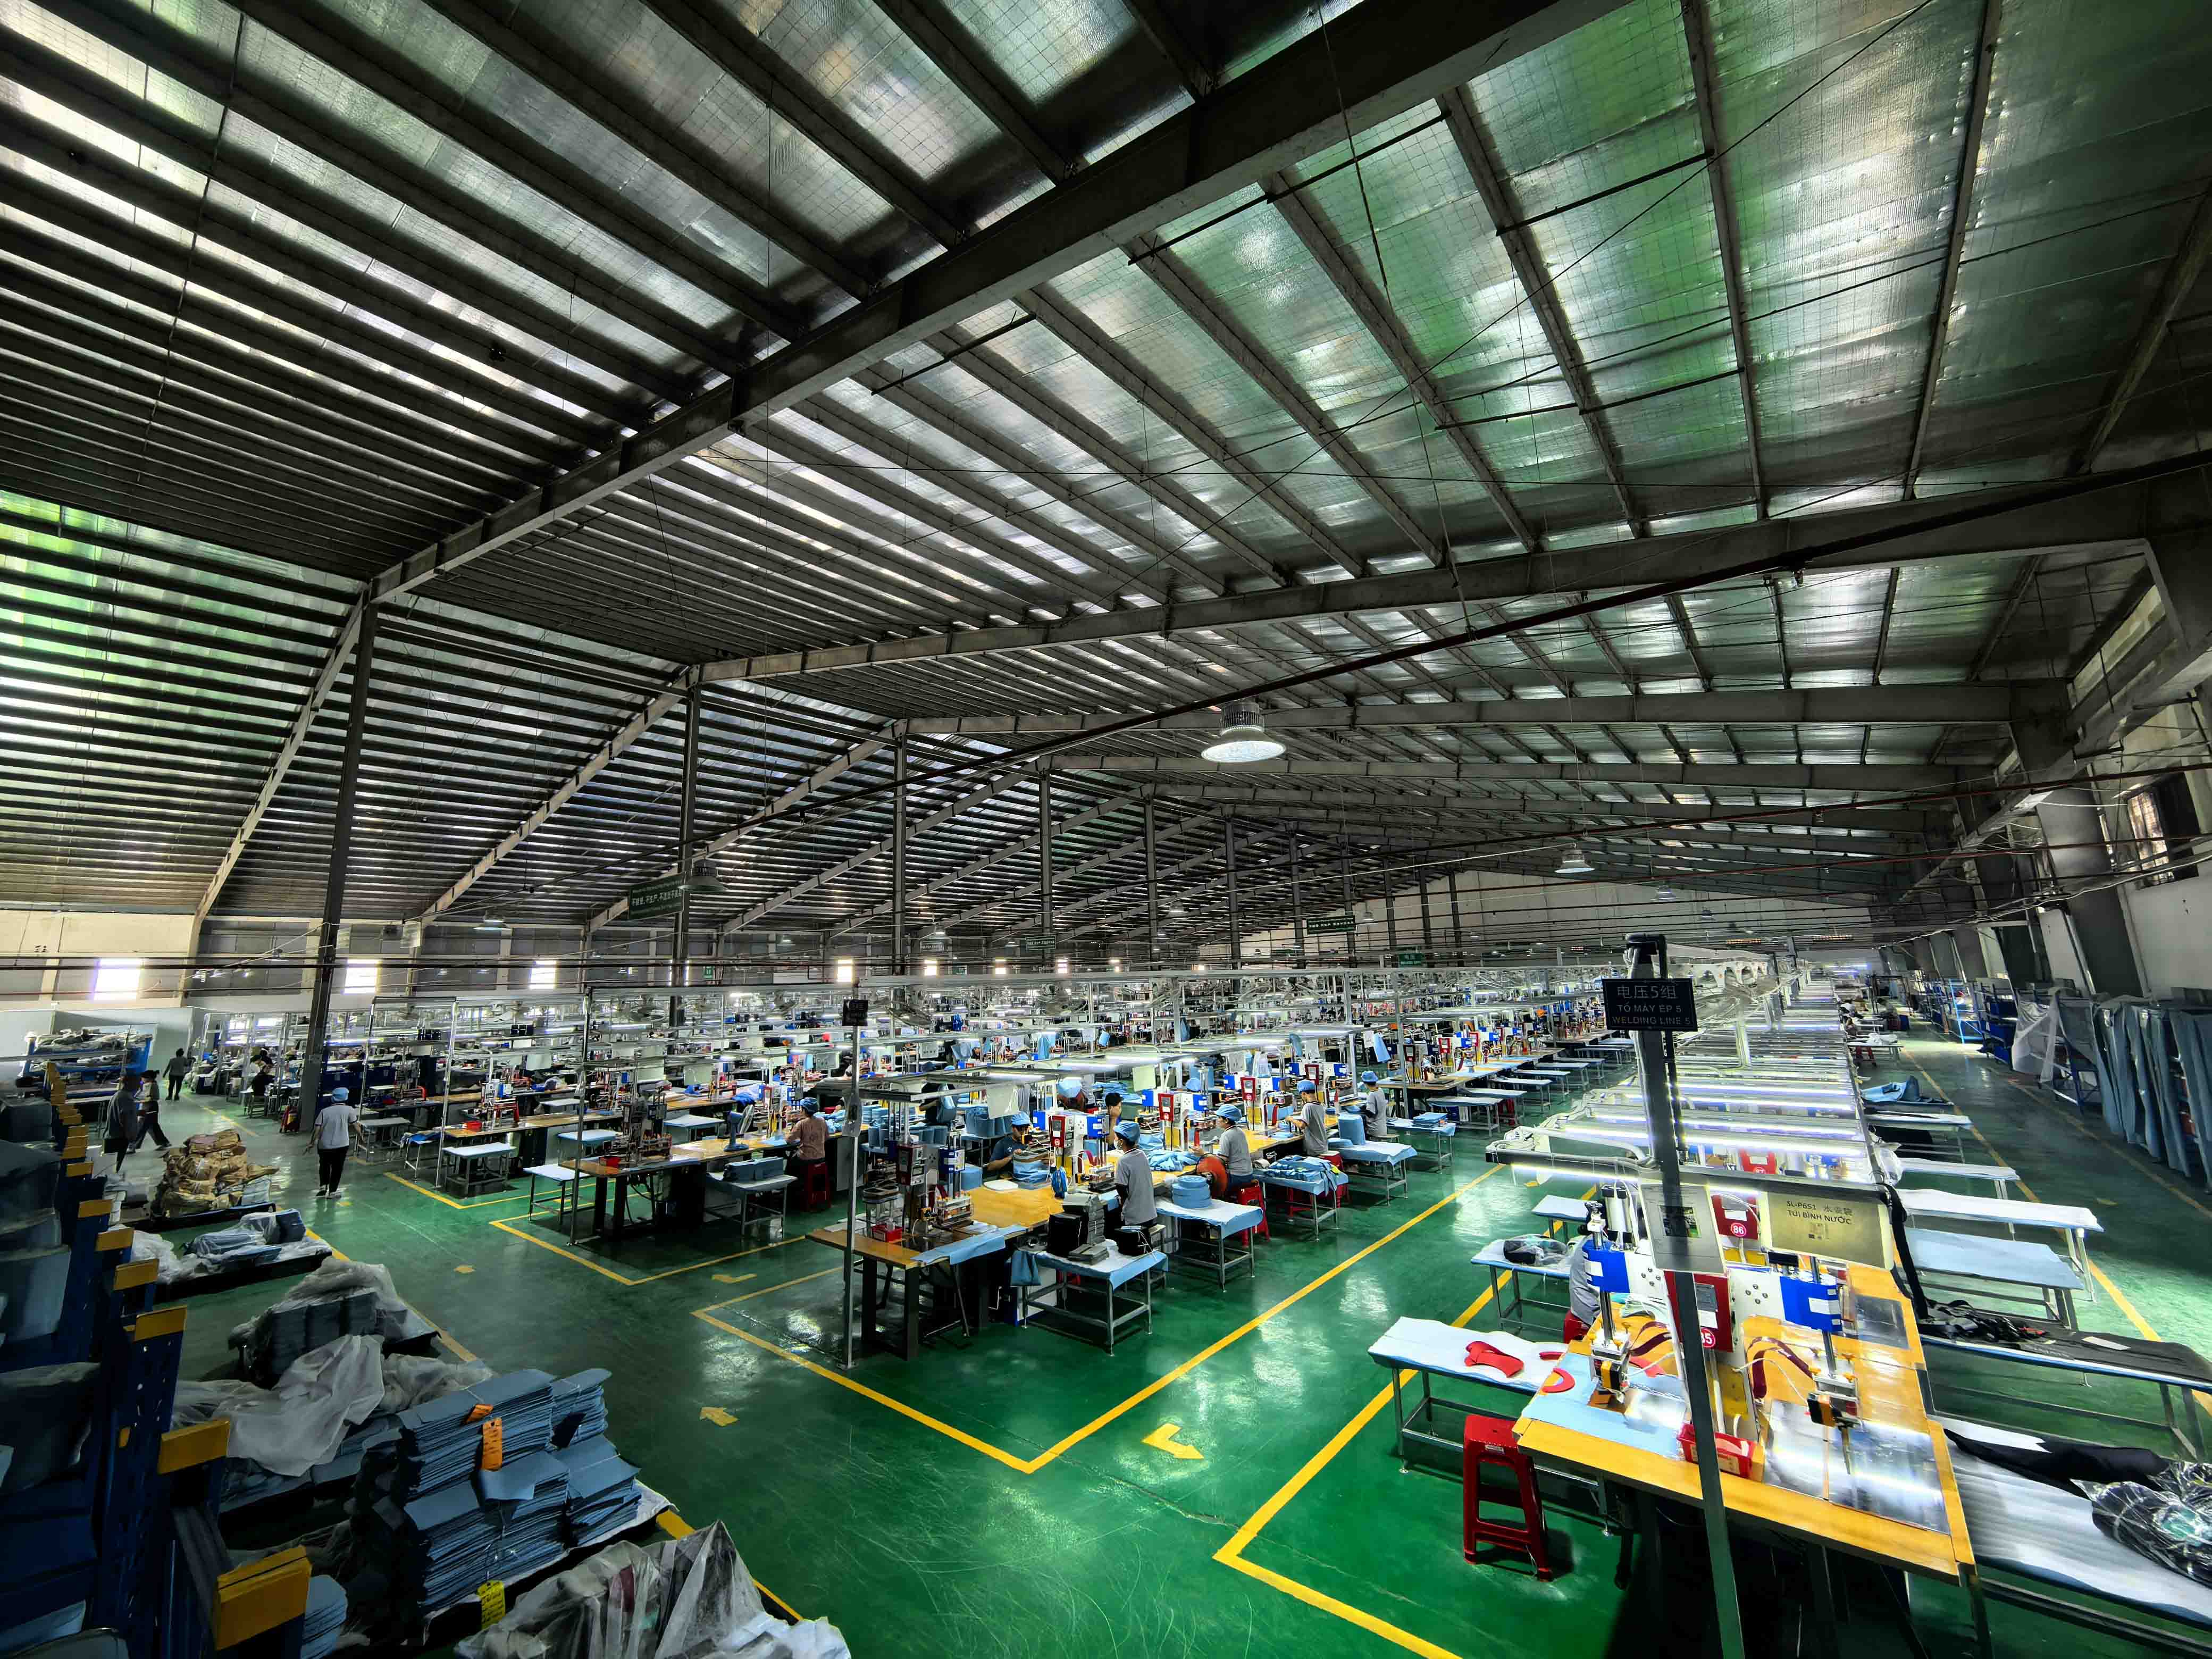
Mașină de sudură de înaltă frecvență din linia de producție din Vietnam
Cum se evaluează un furnizor de sudură RF
Cereți să vedeți mașinile de sudură și matrițele pentru produsul dvs. și întrebați cum sunt înregistrați și revalidați parametrii atunci când materialul se schimbă. Solicitați rezultatele rezistenței de lipire pe probele de sudură, nu numai pe produsele finite. Verificați dacă fabrica are propria capacitate de cusut, deoarece aproape fiecare sac sudat are și piese cusute, iar un furnizor care subcontractează una sau alta are mai puțin control asupra rezultatului. În cele din urmă, întrebați cum sunt testate produsele finite în raport cu evaluarea de pe etichetă și dacă puteți urma același test la sosire. Defalcarea noastră aceea ce determină costul unei pungi impermeabileexplică modul în care costurile matrițelor și sculelor se încadrează într-o ofertă.
Întrebări frecvente
Sudarea RF este aceeași cu sudarea HF?
Da. Sudarea RF (radio-frecvență), sudarea HF (înaltă frecvență) și sudarea dielectrică sunt denumiri diferite pentru același proces.
Cusăturile sudate RF sunt impermeabile?
Da. O sudură realizată corespunzător îmbină cele două straturi într-o singură bucată de material, astfel încât să nu existe găuri prin care apa să treacă. Dacă produsul finit este impermeabil depinde și de închiderea acestuia și de orice alte deschideri, motiv pentru care produsele sunt testate în ansamblu.
Este sudarea RF mai puternică decât cusătura?
Pentru a ține apa și aerul afară, da. Într-o sudură bună, materialul de lângă cusătură se rupe de obicei înainte ca cusătura în sine să se separe. Cusăturile rămâne alegerea mai bună pentru curelele portante și părțile căptușite în afara zonei impermeabile, motiv pentru care cele două sunt adesea combinate.
Se poate suda RF nailon sau poliester?
Nu pe cont propriu. Nailonul și poliesterul țesut devin sudabile atunci când sunt acoperite sau laminate cu TPU sau PVC și este stratul care formează sudarea.
Care este diferența dintre sudarea RF și sudarea cu ultrasunete?
Sudarea RF încălzește plasticul polar din interior folosind un câmp electric și produce cusături largi într-o singură apăsare. Sudarea cu ultrasunete folosește vibrații mecanice și este potrivită pentru cusături mai mici sau mai înguste și pentru unele materiale pe care RF nu le poate suda.
De ce curg unele cusături sudate?
Cauzele obișnuite sunt fuziunea insuficientă din cauza prea puțină putere sau timp, arderea de la prea multă putere, contaminarea la suprafață sau schimbarea materialului fără a revalida setările mașinii. Toate sunt surprinse de testele de rezistență la lipire pe mostre și testele de scurgere pe produsele finite.
Care este MOQ-ul pentru un sac sudat RF personalizat?
Majoritatea pungilor noastre sudate încep de la 300 de bucăți per stil, unele de la 500. O formă nouă are nevoie de propriile matrițe de sudură, care este un cost unic inclus în cotație. Eșantioanele durează de obicei 7-15 zile, iar producția în vrac 30-45 de zile.
Puteți adăuga logo-ul nostru într-o pungă sudată?
Da. Serigrafia, transferul de căldură, plasturi sudate și embosare de înaltă frecvență, în care logo-ul este presat în material cu o matriță, toate funcționează pe produse sudate din PVC și TPU.
Lucrați cu o fabrică de sudare de înaltă frecvență
Dacă dezvoltați un produs sudat, trimiteți-ne desenele, mostrele sau specificația țintă. Vom recomanda un design de material și cusături, vom face matrițele și vom pregăti mostre pentru testare. Contactați-ne lainfo@sealock.com.hksau sunați la +86-769-82009361.
Pentru mărcile care furnizează echipament de exterior rezistent la apă de calitate profesională, capacitatea de sudare RF a unui partener de producție este la fel de importantă ca și disciplina de proces din spatele acesteia. Acest articol acoperă parametrii de inginerie care determină dacă sudarea RF produce rezultate consistente cu zero scurgeri la scară de producție: fizica încălzirii moleculare interne de 27,12 MHz versus legăturile termice de suprafață, fereastra îngustă de calibrare necesară la sudarea TPU de înaltă tenacitate 840D, cele trei variabile de proces care separă un mediu de producție controlat de un mediu de producție controlat de un bar de testare inconsecvent și presiunea hidrostatică. sudura terminata.
Cele mai multe defecțiuni ale produsului impermeabil nu încep cu materialul. Încep de la cusătură. Acest articol detaliază diferențele practice și de inginerie dintre sudarea RF și cusătura tradițională pentru echipamentul de exterior - acoperind performanța impermeabilă la presiune, durabilitatea pe termen lung prin ciclurile de stres pe câmp, compatibilitatea materialelor, realitățile costurilor de producție și scenariile specifice în care fiecare metodă este alegerea potrivită. Include un tabel de comparație directă și îndrumări pentru cumpărătorii OEM care evaluează capacitatea de construcție a cusăturii unui producător.
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor.
Politica de confidențialitate
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик