Cea mai mare parte a ceea ce iese din sala noastră de sudură este negru, cărbune sau o culoare solidă și, din motive întemeiate, solidele sunt îngăduitoare. Săptămâna aceasta linia arăta diferit. Trei programe imprimate integral rulau simultan: un imprimeu tropical cu palmier, un ikat geometric și un motiv ondulat la scară mare, toate pe țesătură impermeabilă acoperită, toate mergând în saci uscate și rucsacuri uscate.
Țesătura acoperită imprimată nu este doar o țesătură solidă, cu o imagine pe ea. Schimbă masa de tăiere, fereastra de sudură, criteriile de inspecție și modul în care un cumpărător trebuie să specifice produsul. Așa arată de fapt la un etaj de producție.
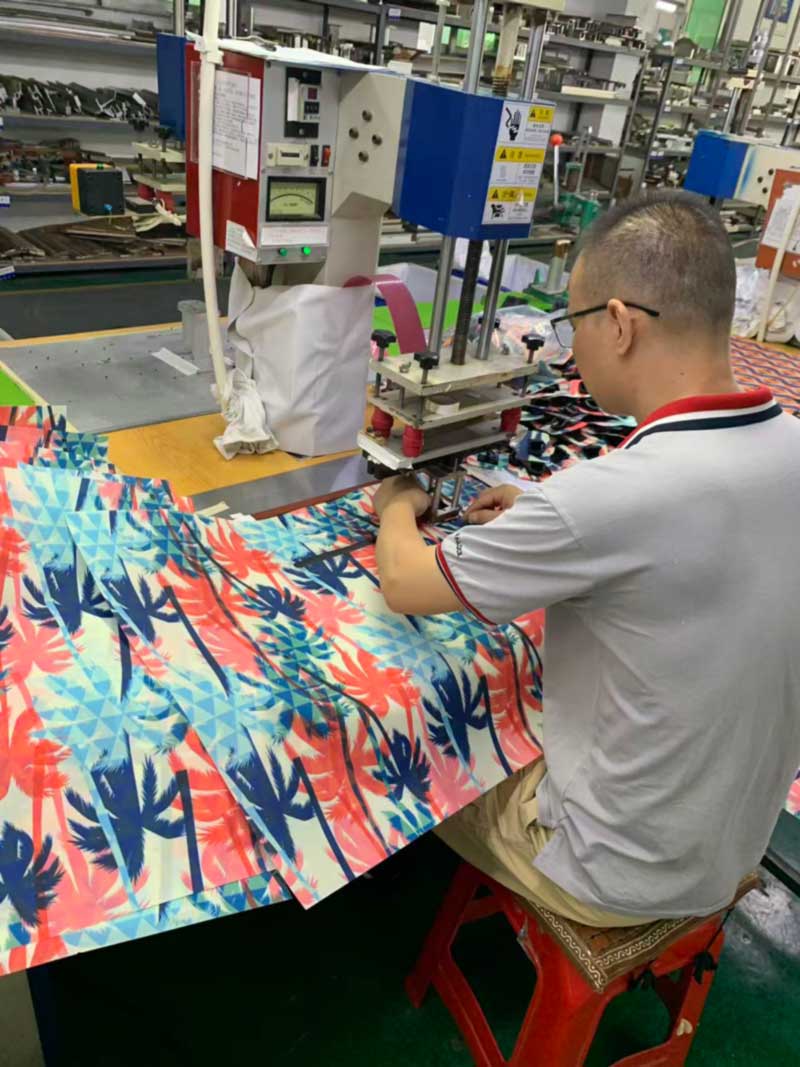
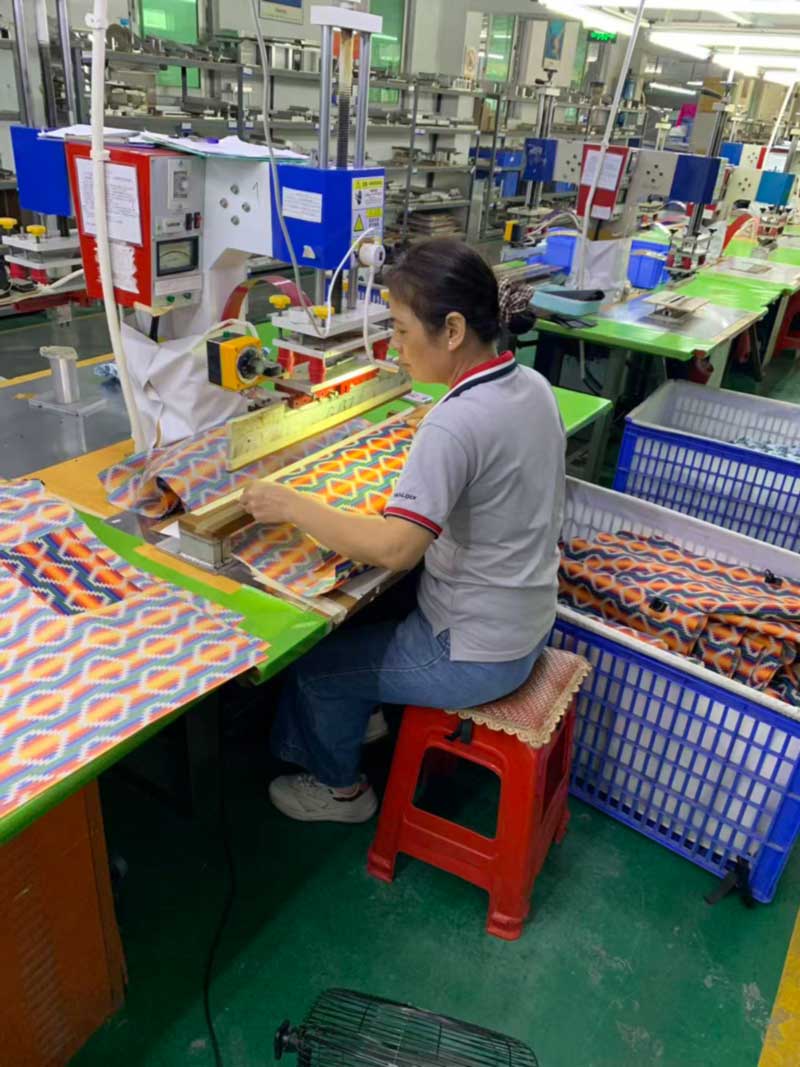
Sudarea unui panou imprimat. Imprimarea modifică atât fereastra de proces, cât și ceea ce contează ca defect.
Panourile nu mai sunt interschimbabile
Pe o țesătură solidă, un panou tăiat nu are orientare. Poate fi răsturnat, rotit sau schimbat cu panoul de lângă el și nimeni nu va ști vreodată. Acest singur fapt este ceea ce face ca imbricarea culorilor uni să fie eficientă - singura sarcină a tăietorului este să încadreze cât mai multe forme pe rolă.
O imprimare înlătură această libertate. Fiecare panou are acum un sus, un jos și o față, panourile cu oglindă trebuie tăiate ca oglinzi autentice, mai degrabă decât ca două de aceeași formă, iar acolo unde o cusătură traversează o zonă vizibilă, modelul trebuie plasat în mod deliberat, mai degrabă decât oriunde preferă software-ul de imbricare. Pe o imprimare cu repetare mare, cum ar fi motivul ondulat, plasarea trebuie, de asemenea, să evite rezultatul în care o geantă arată motivul complet, iar următoarea arată un câmp gol de fundal, chiar dacă ambele sunt corecte din punct de vedere tehnic pentru model.
Costul practic este material. Un program tipărit consumă mult mai mult material pe unitate decât aceeași pungă într-un solid, iar decalajul se mărește pe măsură ce repetarea devine mai mare. Cumpărătorii care prețuiesc o versiune tipărită la prețul versiunii solide sunt de obicei surprinși de acest lucru și este mai bine discutat la cotație decât descoperit la prima factură.
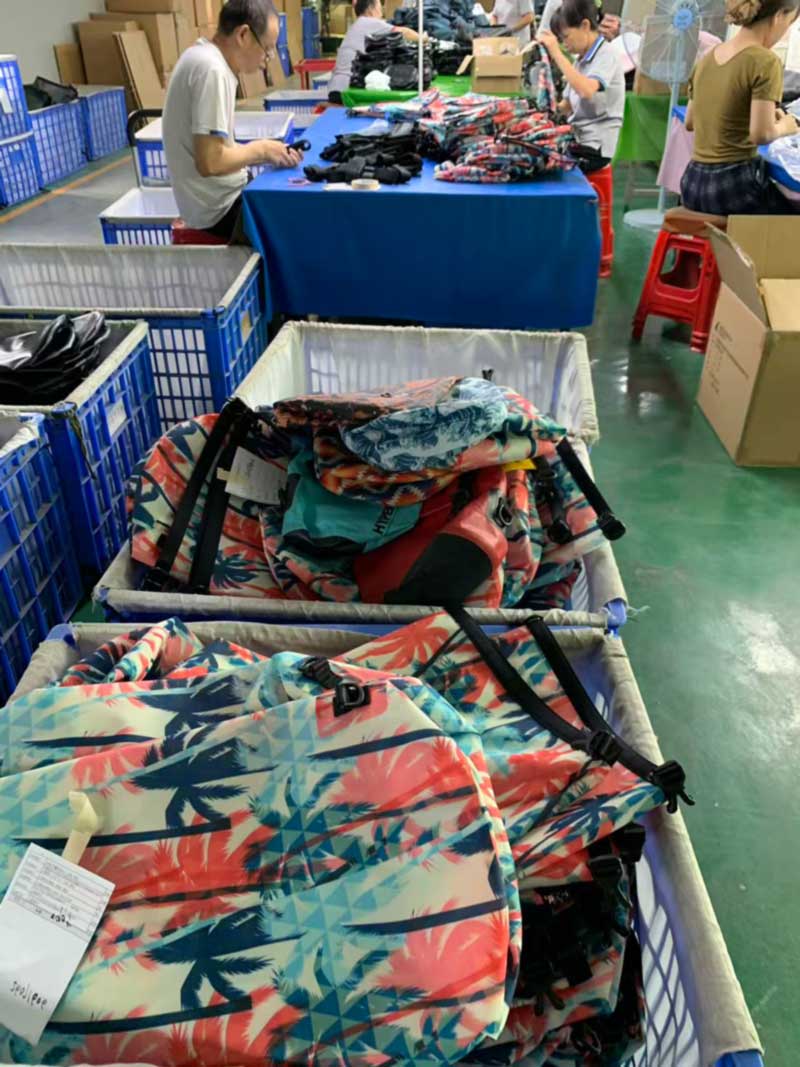
Panourile tăiate poartă orientare. Părțile în oglindă sunt tăiate ca oglinzi adevărate, nu ca duplicate.
Sudarea pe o suprafață imprimată
Sudarea de înaltă frecvență încălzește materialul din interior și îmbină cele două straturi. Pe o țesătură acoperită imprimată există un strat suplimentar în acea stivă - cerneala și stratul său superior - și se comportă diferit față de materialul de bază sub același câmp.
Urmează două lucruri. În primul rând, fereastra procesului se îngustează. Puțin prea multă putere sau stație arată ca o linie de ardere de-a lungul marginii cusăturii, iar pe un teren imprimat pal acea linie este la fel de vizibilă ca și pe alb, astfel încât panoul este mai degrabă deșeu decât reluat. În al doilea rând, toleranța la contaminare scade. Electrozii și matrițele poartă reziduuri de la execuțiile anterioare, iar pe o imprimare ușoară, reziduurile se transferă ca semn. Matricele sunt curățate între schimbările de culoare și filmul de eliberare este utilizat acolo unde o față imprimată se așează pe scule.
Imprimeurile cu un sol ușor sunt cele solicitante. Un imprimeu întunecat se comportă mult ca o țesătură solidă întunecată; un imprimeu crem pal sau alb-măcinat se comportă ca alb, care este cea mai dură suprafață pe care o sudăm.
Verificarea unui corp sudat cu sculele. Motivele imprimate pal lasă cea mai mică marjă de eroare.
Culoarea nu poate fi corectată după fapt
La un produs solid, o problemă de culoare are soluții: un lot de vopsea poate fi respins, un lot de înlocuire poate fi comandat, o țintă Pantone re-potrivită. Pe un produs tipărit, culoarea este opera de artă, iar lucrarea de artă este fixată la tiraj.
Aceasta are o consecință fermă pe care o transmitem fiecărui cumpărător care rulează imprimeuri: comandați întreaga cantitate de țesătură imprimată într-un singur tiraj, inclusiv alocația pentru consumul suplimentar descris mai sus și pentru eșantionare. Două tiraje ale aceluiași fișier pe aceeași țesătură de bază nu vor fi identice în mod invizibil, iar o recomandă cu șase luni mai târziu nu se va potrivi suficient de mult cu primul lot pentru ca cele două să se așeze una lângă alta pe un raft. De asemenea, solicităm cumpărătorilor să aprobe o ștergere fizică imprimată pe materialul de bază acoperit, mai degrabă decât o dovadă de ecran sau un eșantion imprimat pe altceva - cerneala de pe o țesătură impermeabilă acoperită se citește diferit de cerneala de pe hârtie sau de pe un textil neacoperit.
Inspecția urmează aceeași logică. Unitățile imprimate finite sunt verificate pentru înregistrarea tipăririi, consistența plasării între unități, aderența cernelii în zonele pliate și îndoite și defecte de imprimare înregistrate din lotul de țesături, în plus față de diferența normală de culoare și verificările de soliditate a culorii.
Unități imprimate finite. Consecvența între piese contează la fel de mult ca și corectitudinea oricărei piese.
Tunderea solidă este o decizie, nu o implicită
Fiecare dintre aceste programe își îmbină imprimarea cu o chingă neagră solidă, catarame negre solide și legare solidă. Aceasta este o alegere bună și merită menționată în mod explicit, deoarece mărcile solicită uneori ornamente imprimate pentru a se potrivi.
Benzile și feroneria sunt vopsite și modelate în procese complet diferite de la imprimarea țesăturilor, astfel încât potrivirea lor cu o imprimare este aproximativă în cel mai bun caz și se deplasează între loturi în cel mai rău caz. Garnitura solidă într-o culoare extrasă din imprimare – sau pur și simplu în negru – rămâne stabilă în timpul comenzilor, supraviețuiește abraziunii fără a arăta o imprimare uzată și lasă imprimarea să poarte singur designul. Este unul dintre puținele locuri în care răspunsul mai ieftin este și cel mai bun.
Sudarea și coaserea pe același program tipărit
Aceste pungi folosesc ambele etaje. Carcasa, baza și peticele de ancorare sunt sudate; chingile hamului, detaliile de legare și de întărire sunt cusute pe linia noastră de cusut internă, unde operatorii lucrează același material imprimat la câțiva metri de stațiile de sudură.
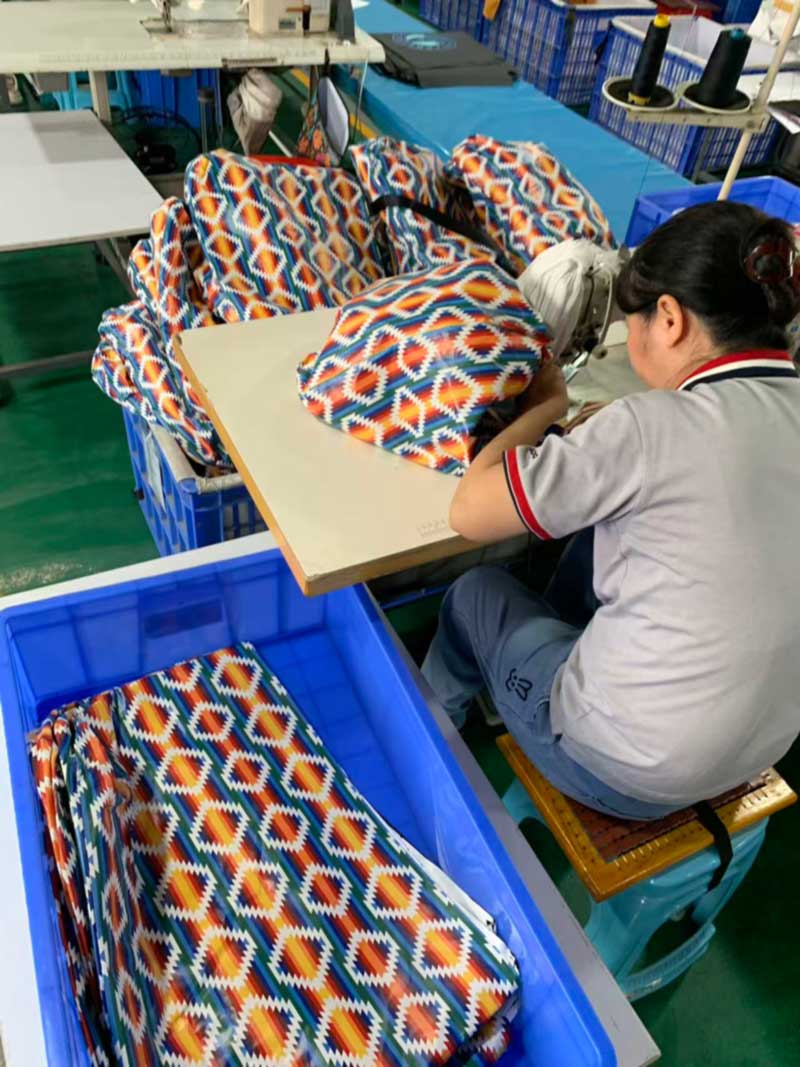
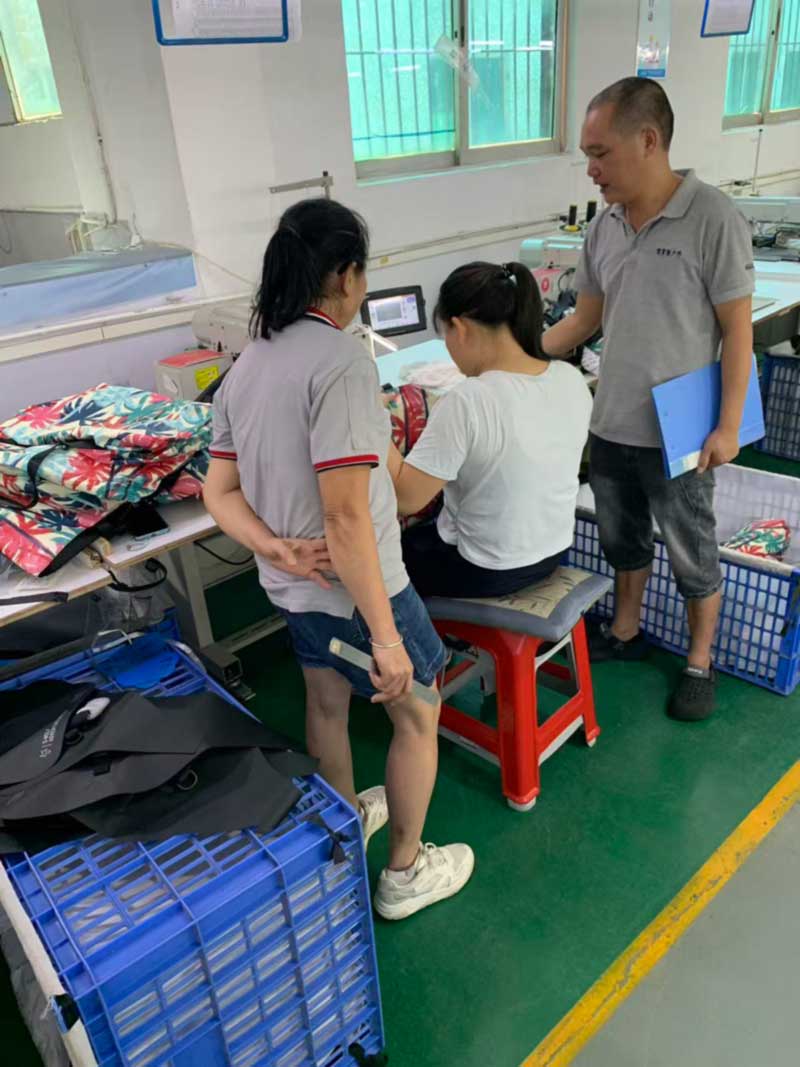
Țesătura imprimată modifică și munca de cusut. Culoarea firului trebuie aleasă pe un fundal care variază pe panou, mai degrabă decât pe o culoare plată, iar o cusătură care arată curată pe partea întunecată a unei repetări poate fi citită ca o cicatrice pe partea deschisă. Supraveghetorii noștri execută aprobarea de primă piesă pe programe tipărite, cu piesa ținută sub iluminatul bancului în același unghi pe care inspectorul îl va folosi mai târziu, iar antrenarea pe linie are loc la mașină, mai degrabă decât după aceea împotriva unei grămezi de refuz - fotografia unui supraveghetor care lucrează printr-o piesă cu doi operatori la banca de cusut este forma obișnuită a acesteia.
Prima revizuire la mașină. La lucrările tipărite, prinderea lui de la bancă este singurul loc ieftin pentru a-l prinde.
Ambalate pentru un raft, nu pentru un depozit
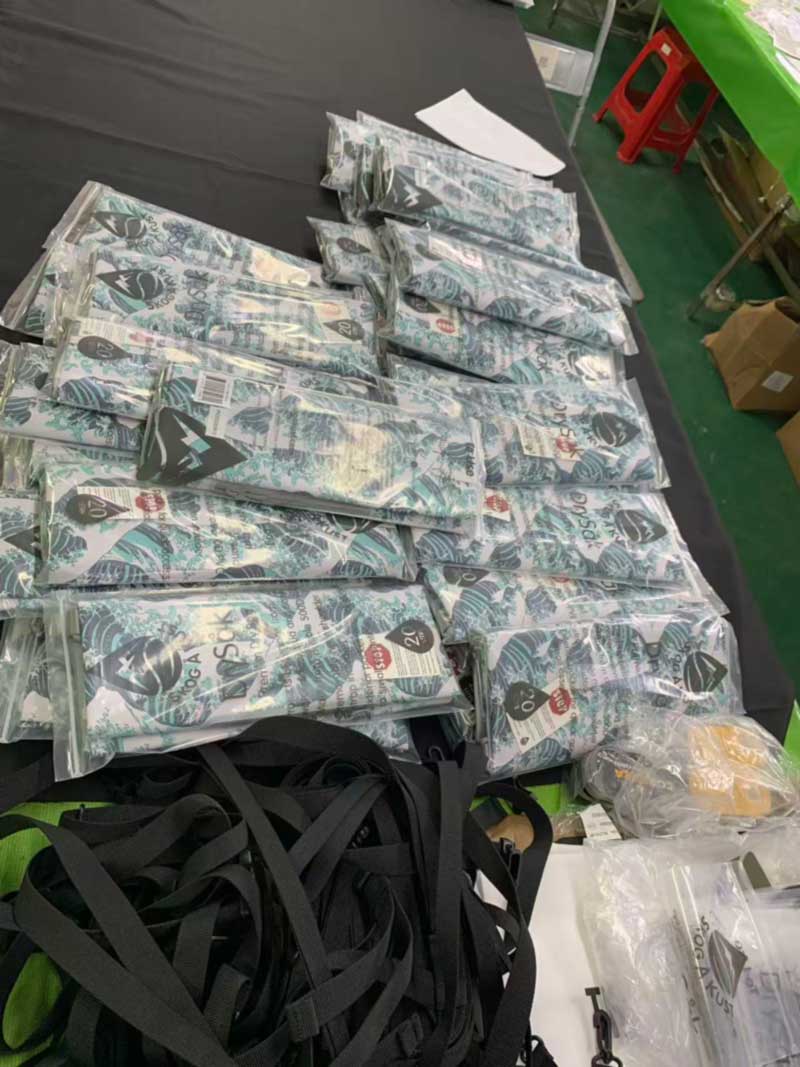
Aceste programe sunt gata de vânzare cu amănuntul: fiecare unitate pliată la un standard stabilit, sigilată într-o pungă individuală și prezentată cu un card tipărit care arată marca, modelul și capacitatea în litri, astfel încât produsul să poată trece de la cutie la raft fără a fi manipulat din nou.
Marcarea capacității pe pachet este detaliul care merită corect. Este numărul pe care clientul îl compară între produse, trebuie să fie de acord cu eticheta, lista și cutia de carton, iar pe o gamă care are mai multe dimensiuni în aceeași lucrare de artă, este cel mai ușor lucru de aplicat la dimensiunea greșită. Componentele ambalajului sunt echipate în funcție de dimensiune și verificate cu unitatea la OQC exact din acest motiv.
Ambalare gata de vânzare cu amănuntul: pliat la standard, ambalat individual, capacitate marcată.
Evaluarea este neschimbată de imprimare
O imprimare este un tratament de suprafață; nu modifică ceea ce poate face închiderea. Aceste construcții roll-top sunt verificate împotriva unui protocol de ploaie abundentă și jet de apă, același standard în spatele nostruRucsac roll-top de 20Liar al nostruPachet de drumeții plutitor de 38 l. Pretențiile de imersie aparțin construcțiilor cu închidere etanșă, cum ar fiPachet de speologie IPX8, care este verificată prin imersie completă în apă de două ore sau mai mult.
Pe lângă aceasta, programele tipărite rulează suita standard: rezistența de lipire pe cusăturile sudate, rezistența la tracțiune, ciclul de încărcare pe ancorele curelei, abraziunea, pulverizarea cu sare, rezistența culorii și diferența de culoare, cu puncte de control IQC, IPQC și OQC prin comandă și inspecție SGS sau QIMA disponibile la cerere.
Dacă plănuiți o gamă tipărită
Patru lucruri fac ca un program tipărit să funcționeze fără probleme: furnizați ilustrația ca fișier de repetare cu dimensiunea de repetare menționată, aprobați o ștergere fizică imprimată pe materialul de bază acoperit, alocați cantitatea completă de material într-o singură tirare, inclusiv eșantionarea și consumul mai mare și păstrați chinga și hardware-ul în culori solide.
Sealock a construit unelte sudate rezistente la apă de peste 20 de ani, cu sudare de înaltă frecvență și cusut intern rulând unul lângă altul în Dongguan și la unitatea noastră din Ho Chi Minh City. Termenii standard sunt FOB Guangdong, 7–15 zile pentru eșantionare, 30–45 de zile pentru producția de masă și MOQ de la 300 de bucăți pe majoritatea modelelor - programele tipărite au, de obicei, un minim practic mai mare, stabilit de tipărirea mai degrabă decât de noi.
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor.
Politica de confidențialitate
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик