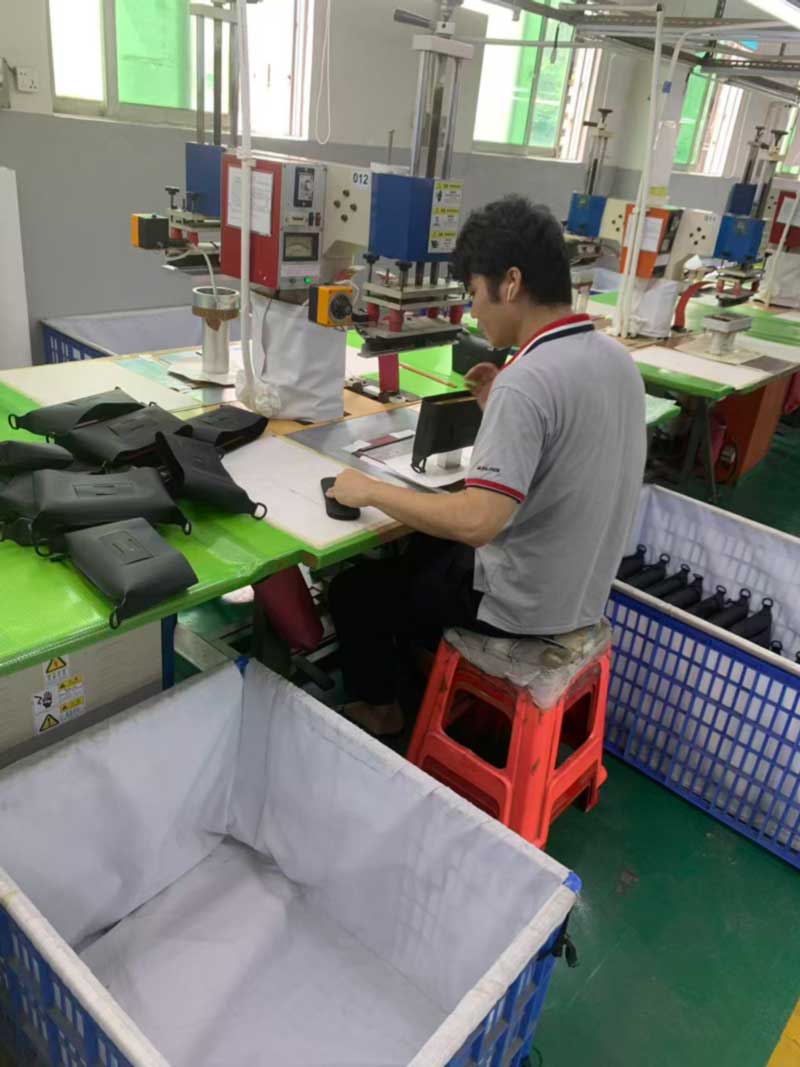
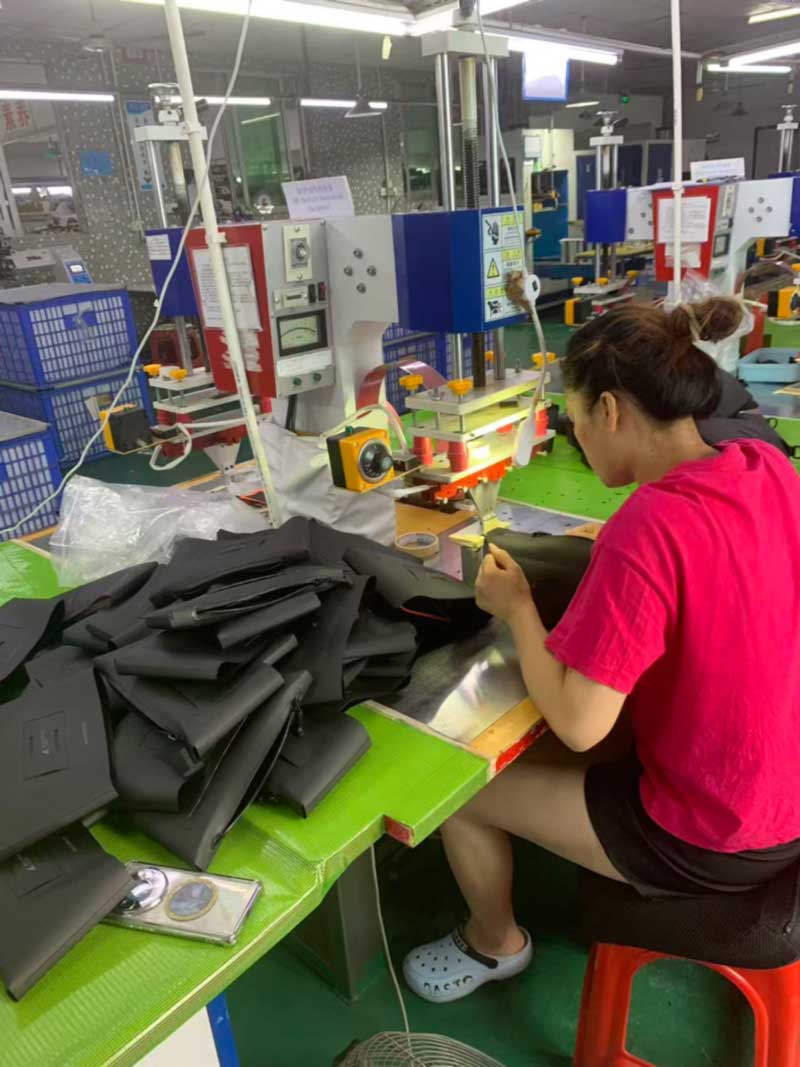
Stați în fruntea sălii noastre de sudură și numărați stațiile. Fiecare are un număr șablonat pe mașină - 011, 012, 015, 020, 021 - propria matriță prinsă în presă, propria sa tavă de componente și propriul său recipient căptușit sub prinderea pieselor finite. Niciunul dintre ei nu face o geantă. Fiecare dintre ei face o bucată dintr-unul.
Aceasta este partea pe care cumpărătorii de construcții sudate o văd rar și este partea care determină timpul de livrare, costul sculelor și motivul pentru care un produs sudat nu poate fi citat dintr-o fotografie.
Fiecare stație poartă propria matriță, propria sa tavă de componente și propriul său recipient. Niciunul dintre ei nu face o geantă întreagă.
Sacii cusuți sunt asamblați din panouri; sacii sudați sunt asamblați din piese
Un pachet cusut convențional este construit din panouri plate îmbinate la mașină, iar cele mai multe dintre caracteristicile sale mici - un mâner, un inel în D, o buclă de compresie - sunt adăugate prin cusarea chingii pe un panou pe măsură ce se îmbină. Mâinile operatorului și alocația de cusătură fac localizarea.
Construcția sudată nu funcționează așa. O sudură necesită o presiune uniformă și chiar să se afle pe întreaga sa zonă, ceea ce înseamnă că fiecare caracteristică trebuie să se așeze plat în interiorul unei matrițe pentru acea caracteristică. O platformă de ancorare a mânerului este o matriță. Un plasture de montare cu inel D este altul. Un panou din spate căptușit cu canale de ventilație este din nou un altul, la fel și fiecare buclă de chingă sudată într-o față, fiecare întărire cu fermoar, fiecare placă de bază.
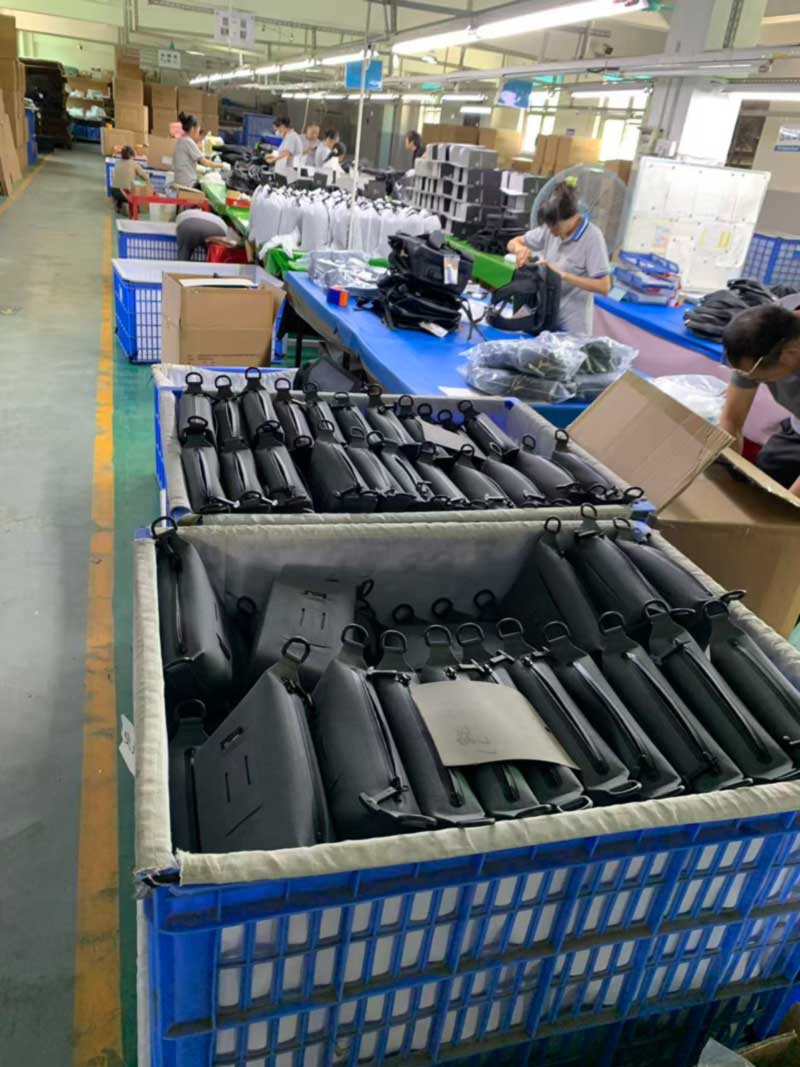
Numărați-le într-un pachet de dimensiuni medii și numărul ajunge undeva între douăzeci și treizeci de subansambluri sudate înainte de închiderea finală, fiecare produs la propria sa stație, fiecare acumulându-se în propriul recipient, toate acestea trebuind să ajungă la asamblarea finală în cantități egale. Pubelele care merg pe culoar nu sunt depozitate. Ele sunt lucrările în desfășurare a unei construcții care este mai degrabă paralelă decât liniară.
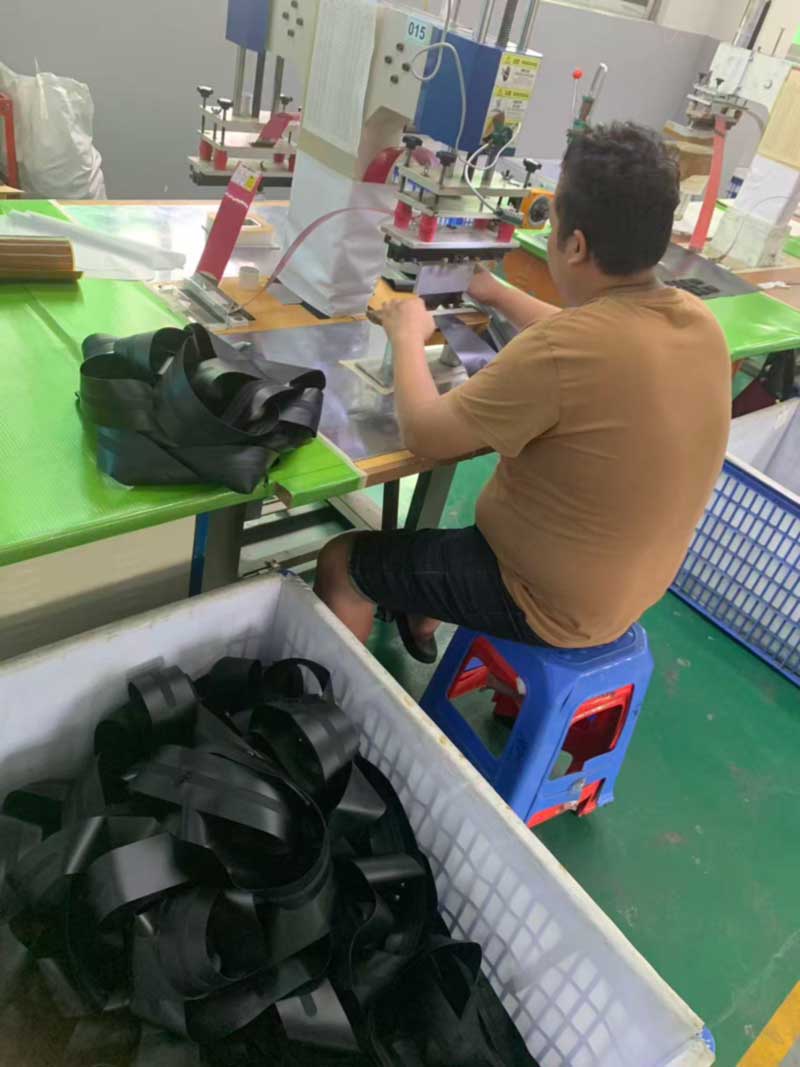
Bucle de chingă și petice de ancorare sudate în loturi, înaintea panourilor pe care vor fi montate.
Ce înseamnă asta pentru scule, eșantionare și MOQ
Urmează trei consecințe practice și explică majoritatea întrebărilor pe care ni le pun cumpărătorii în faza de ofertă.
În primul rând, sculele. Fiecare nouă geometrie caracteristică are nevoie de o matriță. Un pachet care reutiliza geometriile noastre existente de ancorare și buclă aproape că nu poartă unelte noi; un pachet care introduce propriile forme hardware, un profil diferit de mâner și un nou model de canal pentru panoul din spate poartă mai multe matrițe înainte de a exista primul eșantion. Acesta este motivul pentru care două genți care arată la fel de complexe pot cita foarte diferit și de ce întrebăm devreme ce detalii sunt cu adevărat specifice mărcii și care sunt pur și simplu versiunea care a apărut în fotografia de referință.
În al doilea rând, timpul de eșantionare. Fereastra noastră standard de eșantion este de 7 până la 15 zile, iar în cazul în care un program ajunge în acel interval este aproape în întregime o problemă de scule, mai degrabă decât una de asamblare. Tăierea și demonstrarea unei matrițe durează zile; asamblarea probei durează ore.
În al treilea rând, cantitatea minimă de comandă. MOQ de la 300 de bucăți pe majoritatea modelelor nu este o podea comercială arbitrară. Acesta este punctul în care configurarea matriței, aprobarea de primă piesă și schimbarea liniei în douăzeci de stații se amortizează într-un cost pe unitate corect. Sub aceasta, costul de configurare per geantă crește mai repede decât se așteaptă majoritatea cumpărătorilor.
Partea inversă este că, odată ce moarele există, comenzile repetate sunt rapide și consistente. Stația efectuează același ciclu de fuziune de fiecare dată, mai degrabă decât să se bazeze pe un operator care reproduce o cantitate de cusătură cu ochiul, motiv pentru care programele sudate arată de obicei mai puține variații între execuțiile de producție decât echivalentele cusute.
O caracteristică care nu poate sta plat într-o matriță nu poate fi sudată - geometria decide sculele înainte ca proiectarea să fie blocată.
Piesele care sunt produse în sine
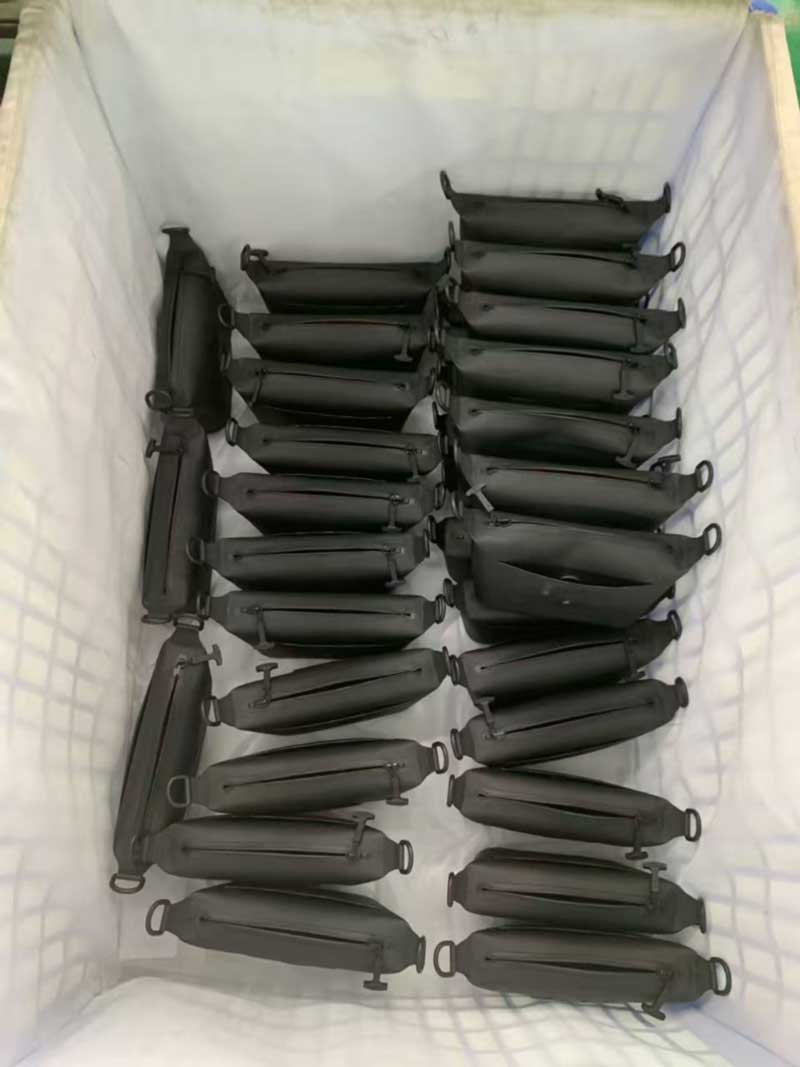
Nu tot ce este pe podea este o componentă. Aceleași stații care sudează petice de ancorare produc, de asemenea, articole mici complete - slings-uri sudate pentru sticle, pungi de tehnologie, cutii de sling conice - care ies din linie ca unități finite, mai degrabă decât sub-ansambluri.
Acestea merită menționate deoarece mărcile le subestimează frecvent. Un accesoriu sudat mic poartă aproape aceeași sarcină de scule ca și unul mare: încă mai are nevoie de matrițe, mai are nevoie de aprobare de primă piesă, mai are nevoie de propriul standard de culoare. Ceea ce nu transportă este munca de asamblare, motiv pentru care accesoriile sunt adesea cea mai eficientă modalitate prin care o marcă poate extinde o colecție - și, de asemenea, motivul pentru care citarea unuia la o fracțiune din prețul unui rucsac reflectă rareori cât costă de fapt configurarea.
Slinguri sudate finisate - de pe aceleași stații care produc componente pentru pachete mai mari.
Trei clienți, trei pachete complet diferite, o după-amiază
La capătul îndepărtat al etajului, Packaging Group 1 rula trei programe simultan, iar diferența dintre ele este o imagine utilă a ceea ce înseamnă de fapt „pregătit pentru vânzare cu amănuntul” în practică.
Un program este ambalat în cutii pliabile imprimate cu un sac de praf alb separat cu șnur pe unitate - o prezentare la raft în care cutia face parte din experiența produsului. Un al doilea se ambalează în pungi de poștă imprimate care poartă identificarea produsului și mărcile de reglementare, construite pentru expedierea directă către consumator, unde primul lucru pe care clientul îl atinge este punga în sine. Un al treilea ambalează în pungi de polietilene individuale simple, în cutii de export imprimate cu marcajele proprii ale cumpărătorului, destinate unui centru de distribuție, mai degrabă decât pragului.
Aceeași fabrică, aceeași săptămână, trei definiții diferite ale finisat. Fiecare are propria listă de componente, propria sa logică de numărare și propriile moduri de eșec și niciunul dintre ele nu tolerează să fie improvizat la sfârșitul unei rulări. Componentele de ambalare sunt comandate și echipate cu planul de producție în același mod în care este țesătura corpului, deoarece un container care este complet, cu excepția sacilor de praf, nu este un container care poate fi expediat.
Grupa de ambalare 1: cutii de carton pentru vânzare cu amănuntul, saci de praf per unitate și alte două formate de ambalare care rulează în aceeași după-amiază.
Acolo unde sala de sudură se întâlnește cu propria noastră gamă de compresie
Logica sub-ansamblului de mai sus este, de asemenea, a noastrăsac de compresie cu pompă integratăarată așa cum arată. Carcasa pompei nu este introdusă într-un buzunar și cusut închis; este sudat direct în panoul caroseriei pe o stație dedicată cu o tăietură în jurul profilului carcasei, ceea ce permite interfeței să fie sigilată mai degrabă decât doar acoperită.
Același lucru este valabil și pentru supapa de peversiunea cu pompa manualași tocul sudat al ferestrei pe ambele. Fiecare dintre acestea este o stație separată, o matriță separată și o verificare separată în linie și fiecare dintre ele este verificată în produsul finit prin procedura noastră standard de reținere a vidului - evacuați, stați timp de douăzeci și patru de ore, determinați orice pierdere de aer.
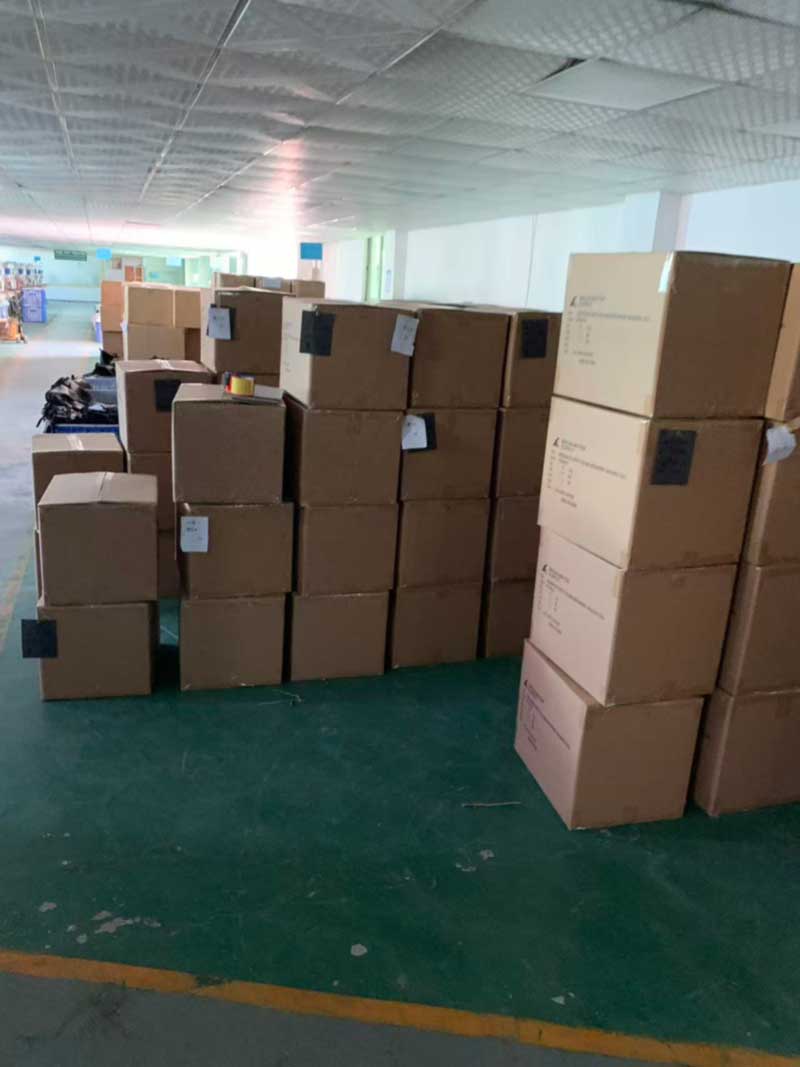
Cutii marcate conform specificațiilor cumpărătorului, pregătite pentru ridicare.
Pentru cumpărătorii care specifică un program sudat
Concluzia utilă pentru oricine se dezvoltă împreună cu noi este de a trata geometria caracteristicii ca un factor de cost la același nivel cu materialul și capacitatea. Reutilizarea unei geometrii dovedite de ancoră sau buclă, acolo unde marca nu are o viziune puternică despre aceasta și cheltuirea bugetului de scule pe cele două sau trei detalii care sunt cu adevărat distinctive, produce un produs mai bun pe o linie de timp mai scurtă decât distribuirea uniformă a noutății în fiecare parte a genții.
Sealock a construit unelte sudate rezistente la apă de peste 20 de ani, cu sudare de înaltă frecvență și cusut intern care rulează unul lângă altul în Dongguan și la unitatea noastră din Ho Chi Minh City, astfel încât cumpărătorii să poată alege originea care se potrivește poziției lor tarifare fără a renegocia specificația. Termenii standard sunt FOB Guangdong, 7–15 zile pentru eșantionare, 30–45 de zile pentru producția de masă și MOQ de la 300 de bucăți pe majoritatea modelelor, cu puncte de control IQC, IPQC și OQC ca standard și inspecție SGS sau QIMA disponibile la cerere. Cutiile de carton pentru vânzarea cu amănuntul, sacii de praf, corespondențele tipărite, etichetele și marcajele specificate de cumpărător sunt gestionate intern.
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor.
Politica de confidențialitate
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик