Sealock este un producător personalizat de genți pentru biciclete și motociclete și furnizor OEM. O geantă pentru un vehicul sunt de fapt două produse încorporate într-unul singur:un container sigilat și un sistem de montare care trebuie să supraviețuiască vibrațiilor susținute. Sunt fabricate diferit, eșuează diferit, iar pe această categorie montura este jumătatea mai grea. Acest ghid acoperă modul în care sistemul de montare este de fapt construit într-o carcasă sudată, componentele specifice acestei categorii și de ce secvența de producție este decisă mai degrabă de montură decât de geantă.
De ce muntele conduce construcția
La majoritatea produselor impermeabile, corpul sigilat este proiectat mai întâi și se adaugă sistemul de transport. Pe o geantă de vehicul ordinea se inversează, deoarecefiecare punct de montare este o pătrundere a barierei și poziția sa este fixată de bicicletă, nu de proiectant.Pozițiile curelelor sunt determinate de diametrul ghidonului, forma tubului superior, lungimea tijei de șa sau geometria scaunului pasagerului - iar acele poziții dictează apoi harta de sudură, care dictează matrița.
Deci prima decizie în dezvoltare nu este geanta. Este locul unde merg curelele și totul în aval decurge din el. Mutarea unui port curea după ce există scule este costisitoare; a decide mai întâi nu costă nimic.
Curelele merg mai întâi, în timp ce panoul este plat - totul este construit în jurul lor.
Porturi de curele sudate
O curea trebuie să ajungă la bicicletă din interior sau printr-o carcasă etanșă și există două moduri de a face acest lucru. Înfășurarea curelei în jurul exteriorului corpului genții este mai simplă și funcționează prost: cureaua alunecă, geanta se rotește pe bare, iar sarcina se concentrează oriunde se prinde chinga.
Construcția mai bună este aport sudat— o deschidere întărită sudată în carcasa prin care trece cureaua, astfel încât sarcina este transportată de o caracteristică special construită mai degrabă decât de frecarea cu corpul sacului. Urmează trei cerințe:
Portul este o pătrundere, deci este sigilat ca o fereastră de proces separată cu parametrii de sudură proprii și inspecția proprie, exact ca o supapă.
Transporta întreaga sarcină montată, inclusiv sarcinile de șoc peste gropi, astfel încât armătura din spatele ei contează la fel de mult ca sudura.
Este testat la modul de eroare, nu la sarcina nominală.O geantă de ghidon nu cedează treptat — ține și apoi nu, iar consecința este o geantă într-o roată din față.
Ancore de încărcare: cusute înainte de a se închide carcasa
Ca în cazul oricărui punct portant din gama noastră, ancorele suntcusute pe panouri plate la tensiune mare înainte de sudarea carcasei, astfel încât amprenta perforată ajunge sub pielea sudată. O ancoră pur sudată se poate dezlipi sub forfecare susținută, iar forfecarea este exact ceea ce se aplică unei curele.
Specificațiile bicicletei și motocicletei pe lângă acestea:
Petice de sprijin sub fiecare ancoră a curelei, deoarece sarcina este aplicată printr-o chingă îngustă și trebuie să fie răspândită pe o zonă.
Box-X unde este loc, bar-tack unde nu există, cu densitatea setată la sarcină mai degrabă decât maximizată.
Fir lipit de nailon sau poliester, Tex 40 sau mai greu, stabilă la UV acolo unde se află expus.
Retenție redundantă— o cataramă independentă specificată alături de cârlig și buclă, astfel încât reținerea nu depinde niciodată de un singur sistem.
Cârligul și bucla este o problemă de legătură
Cârligul și bucla este interfața de montare implicită din această categorie și modul în care este atașat decide cât durează. Principiul de guvernare este cel care trece prin toate construcțiile sudate:o sudură între rășini compatibile este substanțial mai fiabilă decât o îmbinare adezivă între materiale diferite.Acolo unde cârlig și buclă este sudată pe un substrat compatibil, legătura este o fuziune a materialului; unde este lipită de una incompatibilă, este o linie de lipici cu propriul comportament de îmbătrânire.
Două consecințe de producție demne de precizat:
Metoda de atașare potrivită cu substratul— sudate pe un material compatibil sau cusute cu suport în cazul în care materialele nu pot fi topite.
Testarea ciclului cu contaminare prezentă.O curea care se prinde curat într-un laborator și nu reușește cu nisipul de drum încorporat în ea nu a fost testată pentru mediul în care trăiește. Testăm murdar cu cârlig și buclă, pentru că așa este folosită.
Port, chingă și film reflectorizant — trei suduri separate, trei ferestre separate de proces.
Film retroreflectorizant pentru sudare
Elementele reflectorizante sunt o componentă de siguranță pe geanta vehiculului, mai degrabă decât una de stil, iar atașarea lor prin adeziv sau cusătură creează cele două moduri de defecțiune pe care cumpărătorii le văd în returnări: ridicarea peliculei la margini și linii de cusătură care lasă apa să intre.
Sudarea filmului retroreflectorizant pe carcasăle evită pe amândouă. Devine parte a suprafeței sigilate, fără adeziv pentru îmbătrânire și fără perforații. Cerințele de producție sunt aceleași ca orice sudură cu materiale diferite - parametrii stabiliți astfel încât materialul cu tranziție sticloasă mai înaltă să se încălzească mai întâi și să conducă în partea inferioară - iar verificarea este specifică:retenție reflectorizant testată după abraziune, spălare și expunere la UV, deoarece un element reflectorizant care a încetat să se mai reflecte este o caracteristică de siguranță care a expirat în liniște.
Coji tari turnate
Unele produse din această categorie nu sunt deloc pungi sudate. O geantă cu tub superior cu o carcasă rigidă estetermoformate, iar procesul are propria sa logică:
Spuma este laminată pe material înainte de turnare— în mod obișnuit EVA sau polietilenă reticulata lipită de materialul feței, apoi formată ca un compozit.
Țesătura de față trebuie să tolereze laminarea și să aibă o anumită întindere, deoarece trebuie să ia o formă tridimensională fără a se încreți.
Costurile de scule sunt mai mici decât turnarea prin injecție sau prin suflare, ceea ce face ca carcasele turnate să fie viabile la volumele din industria sacilor, mai degrabă decât doar la volumele din industria materialelor plastice.
Pentru o marcă, acest lucru merită să știți, deoarece schimbă conversația privind costurile: un produs turnat cu carcasă tare are scule, dar nu bugetul pentru scule de care ar avea nevoie o carcasă rigidă din plastic.
Linia de rulare, încrețită de două ori pe zi
Pe sacoșele cu bară și pe pachetele pentru scaune, banda de închidere este pliată la începutul și la sfârșitul fiecărei călătorii - mii de cicluri pe an pe aceiași câțiva centimetri. Răspunsurile producției sunt asecțiune de rolă întărităla fiecare linie de închidere și un material ales pentru durata de viață a pliului: țesătura laminată cu TPU tolerează plierea repetată și rămâne flexibilă pe vreme rece, unde straturile rigide se rigidizează și eventual crăpă de-a lungul cutei.Testarea la oboseală a benzii de închideredupă plierea repetată este un element în picioare pe planul de testare al acestei categorii din acest motiv.
Secvența de producție
Dispunerea montajului— pozițiile curelelor fixate pe geometria bicicletei țintă, înainte de orice.
Tăiere— panouri, plasturi de întărire, chingi și pelicule reflectorizante tăiate la toleranță.
Cusut subansamblu— ansambluri de curele, componente ale hamului, separatoare interne.
Cusături de ancorare pe panouri plate— box-X și bar-tack cu petice de suport, la tensiune mare.
Sudarea componentelor— orificii cu bandă, montare supapă, folie reflectorizantă, panouri pentru ferestre, fiecare cu propriul set de parametri.
Sudarea caroseriei— cusături perimetrale la 27,12 MHz, cu sudură de testare și teste de exfoliere la fiecare început de rulare.
Ansamblu de inchidere— întărirea benzii de rulare, instalarea fermoarului, catarame și dispozitive de reglare.
Testarea vibrațiilor și a apei, apoi împachetarea.
Baza produsului
Imagine
Model și specificații
Capacitatea de producție pe care o arată
MOQ
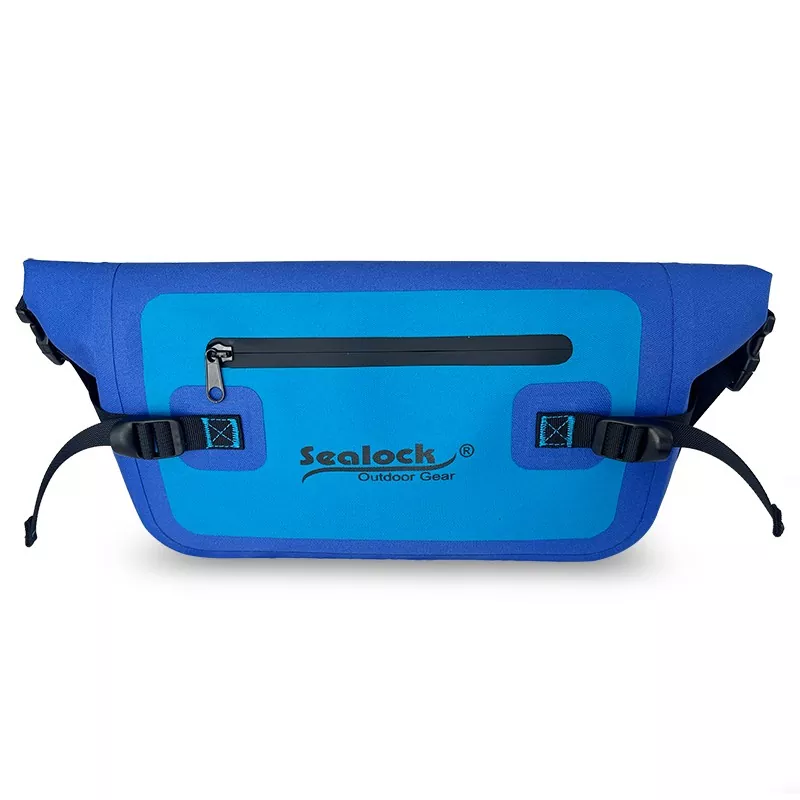
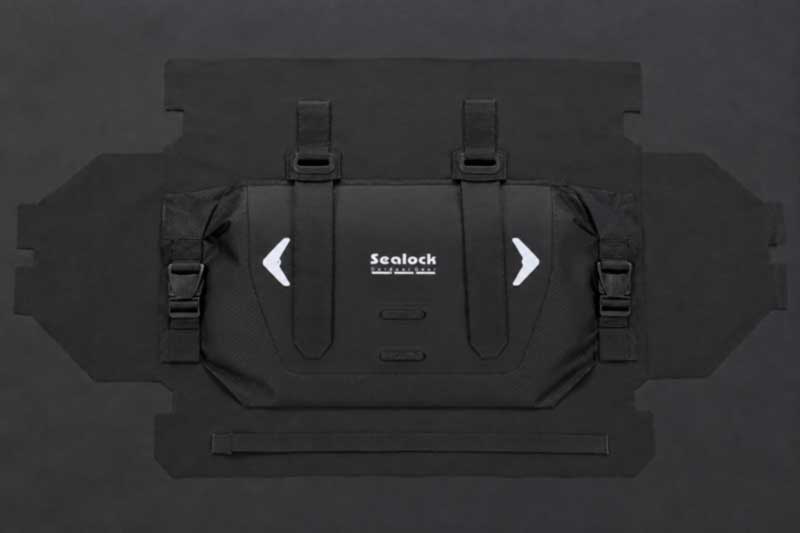
SL-K060B Geanta pentru ghidon rulanta— 7L; Ripstop laminat TPU sudat RF; roll-top ambele capete; robinet de purjare filetat cu garnitura, montare sudata;două curele de bară prin porturile sudateplus o cataramă de reținere independentă; patru elemente retroreflectorizante sudate; IPX6.
Porturi cu bandă sudate, montare pentru supapă și film reflectorizant într-o singură carcasă - patru ferestre de proces separate
300
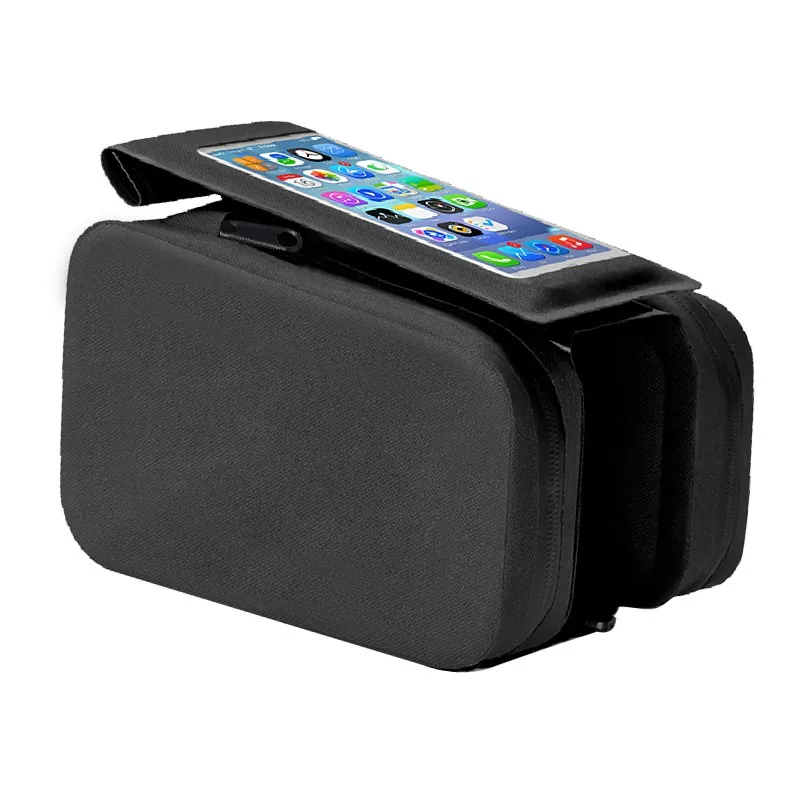
SL-K041 Geantă cu tub superior cu fereastră pentru telefon — înveliș dur EVA turnat; fereastra tactila transparenta cu clapeta rabatabila; doua compartimente cu fermoar; port cablu; trei curele cu cârlig și buclă; se potrivește cu tuburi superioare rotunde, aero și din carbon.
Carcasă termoformată cu o fereastră transparentă și un port pentru cablu - un proces diferit de sudare
500
SL-K054 Geantă Shell 3D— 1L; TPU;Carcasă turnată 3D cu o pernă internă de absorbție a șocurilor în formă de undă; curele proiectate împotriva deformarii; două curele lipite plus o cataramă de cauciuc; curea reflectorizante; cârlig pentru farul spate; ISO 9001.
Formă 3D turnată cu o pernă internă și inginerie cu curele anti-deformare
Carcasă sudată combinată cu o componentă ABS rigidă
200
SL-C704 Geanta Moto 80L— 80L ca 40L×2;Capacitate de transport de 50 kg; PVC rezistent; cârlig și buclă plus două bretele reglabile pe lungime; bretele rezistente; semne reflectorizante pe ambele părți.
Ancore proiectate pentru o sarcină de 50 kg sub vibrații susținute pe autostradă
300–500
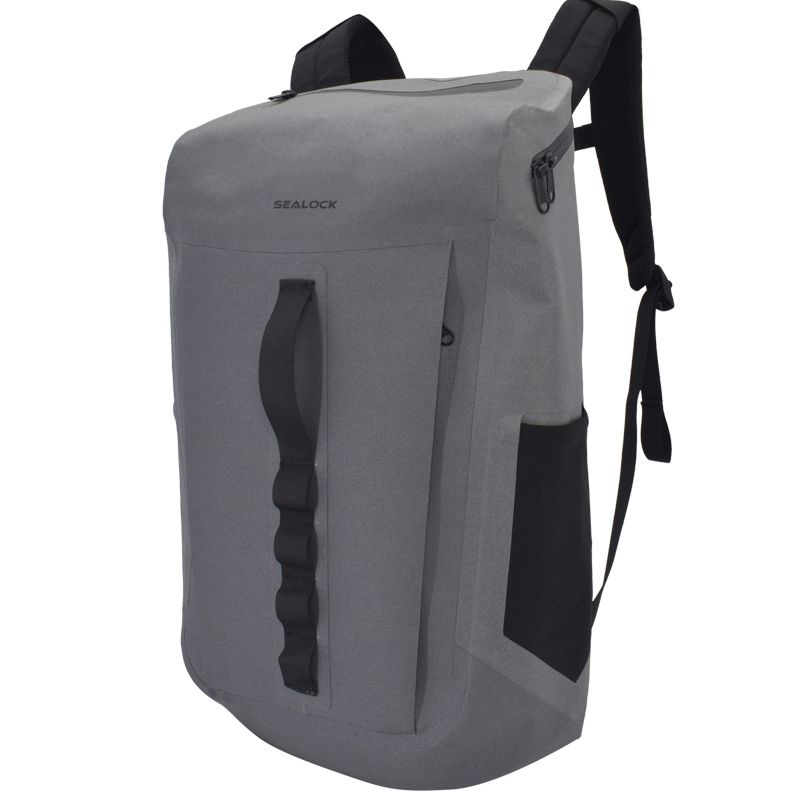
SL-C668 Geanta bancheta spate 40L— 40L; capacitate 50 kg; PVC rezistent și durabil,sudate fără sudură, servetele curate; sigle reflectorizante pe ambele părți.
Corp sudat fără sudură la scară largă cu elemente reflectorizante sudate
300–500
Dispunerea montajului, configurația curelei și portului, hardware-ul de reținere, plasarea reflectorizante, supapa, construcția carcasei și marca sunt toate specificate la comandă, sau un produs poate fi dezvoltat dintr-o schiță. Instrumentele sunt cotate separat atunci când este necesară o carcasă la comandă sau o componentă turnată. Probe 7–15 zile, producție 30–45 de zile după aprobare, din Dongguan sau Ho Chi Minh City.
Controlul calității
Producția se desfășoară în conformitate cu un sistem de calitate ISO 9001, încadrat în trei niveluri -IQC(țesătură acoperită de intrare pentru grosimea acoperirii, aderența și sudarea, plus chingi, cârlig și buclă, catarame, supape, film reflectorizant, componente EVA și ABS conform standardului semnat),IPQC(toleranța de tăiere, integritatea sudurii la cusăturile corpului, porturile de curele, monturile pentru supape și filmul reflectorizant, cusătura de ancorare cu verificarea suportului și asamblarea monturii, cu teste de exfoliere pe sudură eșantion la fiecare început de rulare) șiOQC(Eșantionarea AQL, testarea cu jet de apă la evaluarea declarată și compararea probelor de aur, cu inspecția SGS sau QIMA disponibilă). Un eșantion de pre-producție este aprobat înainte de producția în masă, iar o inspecție finală are loc înainte de fiecare expediere.
Programul de laborator specific categoriei:testarea vibrațiilor pe suporturi încărcate, testarea ciclului cu cârlig și buclă cu contaminare prezentă, rezistența la tracțiune a curelei și a porturilor la și dincolo de sarcina nominală cu sarcină de smucitură, oboseală a benzii de închidere la liniile de rulare, testarea etanșării supapelor după cicluri repetate, retenție reflectorizant după abraziune, spălare și UV, flexie la rece și expunere la sare și murdărie., alături de puterea de lipire sub sarcina de exfoliere.
Întrebări frecvente: Producția de genți pentru biciclete și motociclete
Î: De ce sistemul de montare determină sculele? R: Deoarece pozițiile curelelor sunt fixate de geometria bicicletei, nu de proiectant, iar fiecare punct de montare este o penetrare a carcasei sigilate. Aceste poziții stabilesc harta de sudură, care stabilește matrița. Decideți-le înainte de scule și nu costă nimic; mutați-le după aceea și este scump.
Î: Ce este un port sudat al curelei și de ce să nu înfășurați cureaua în jurul genții? R: Un port sudat este o deschidere întărită și etanșă prin care trece cureaua, astfel încât sarcina este transportată de o caracteristică special construită. O curea înfășurată în jurul corpului alunecă, lasă geanta să se rotească și concentrează sarcina oriunde se întâmplă să se prindă.
Î: Cum ar trebui să fie atașat cârligul și bucla? R: Sudată pe un substrat compatibil acolo unde este posibil, deoarece o sudură între rășini compatibile este mult mai fiabilă decât adeziv între materiale diferite. Acolo unde fuziunea nu este posibilă, cusute cu suport. Și ar trebui să fie testat ciclului cu contaminare prezentă, pentru că așa este folosit.
Î: De ce să sudați filmul reflectorizant în loc să îl cusați sau să îl lipiți? R: Deoarece adezivul se ridică la margini și cusăturile perforează bariera. Filmul sudat devine parte a suprafeței sigilate și verificăm reținerea reflectorizantei după abraziune, spălare și UV.
Î: Cum se face o carcasă tare turnată și sculele sunt scumpe? A: Termoformat - spumă laminată pe țesătura feței, apoi formată ca un compozit. Sculele costă mai puțin decât turnarea prin injecție sau prin suflare, ceea ce face ca o carcasă turnată să fie viabilă la volumele de sac, mai degrabă decât doar la volumele de plastic.
Î: Care este testul definitoriu pentru această categorie? A: Vibrații pe suportul încărcat. O geantă de vehicul nu defectează treptat, astfel încât suportul este testat împotriva consecinței defecțiunii, mai degrabă decât împotriva sarcinii nominale - iar hardware-ul de reținere este specificat independent de cârlig și buclă din același motiv.
Vorbește cu Fabrica
Pentru a pune în producție o geantă personalizată pentru bicicletă sau motocicletă, contactați Sealock lainfo@sealock.com.hksau +86-769-82009361. Peste douăzeci de ani de sudare de înaltă frecvență și cusut industrial sub un singur acoperiș, porturi de curele sudate și film reflectorizant, capacitate de carcasă turnată, sisteme de montare testate la vibrații, producție ISO 9001 și producție dublă China-Vietnam.
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor.
Politica de confidențialitate
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик